Исследование 3D-печатных фильтрующих элементов из PETG для очистки гидравлических рабочих жидкостей от механических загрязнений
УДК 621.7+66.067
Аннотация
В статье исследована возможность применения фильтрующих элементов из полиэтилентерефталатгликоля (PETG), изготовленных методом аддитивного формирования, для очистки гидравлической рабочей жидкости от твердых механических загрязнений. Объектом исследования выбраны экспериментальные образцы №1 и №2, отличающиеся геометрией сформированной фильтрующей структуры и предназначенные для последовательного использования в составе ступенчатой системы очистки. Особое внимание уделено особенностям формирования проходных каналов в 3D-печатном материале и их функциональной роли при движении полидисперсной загрязненной жидкости.
Для экспериментальной оценки была подготовлена модельная загрязненная среда на основе гидравлического масла и измельченного кварцевого материала. Дисперсный состав загрязнений контролировался в диапазонах 1–2, 2–5, 5–10, 10–25, 25–50 и 50–100 мкм. Анализ результатов показал, что применение PETG-элементов в составе последовательного фильтрационного тракта сопровождается изменением распределения механических загрязнений по размерным фракциям. Установлено, что функциональное назначение 3D-печатного фильтрующего элемента определяется не только наблюдаемым размером поверхностных отверстий, но и пространственной геометрией проходных каналов, последовательностью расположения элементов и условиями переноса частиц потоком рабочей жидкости.
Максимальное снижение количества механических частиц составило 90,3 % для образца №1 в диапазоне 50–100 мкм и 81,8 % для образца №2 в диапазоне 10–25 мкм.
Полученные результаты подтверждают техническую возможность применения аддитивных технологий для формирования экспериментальных фильтрующих элементов с управляемой геометрией структуры и определяют направления дальнейшей адаптации их параметров к условиям очистки гидравлических рабочих жидкостей.
Abstract
The paper investigates the applicability of polyethylene terephthalate glycol (PETG) filter elements manufactured by additive fabrication for removing solid mechanical contaminants from hydraulic working fluids. Experimental samples No. 1 and No. 2 were selected as the objects of the study. The samples differ in the geometry of their manufactured filtration structures and are intended for sequential operation within a staged filtration system. Particular attention is paid to the geometry of flow passages formed in the 3D-printed material and their functional role in the transport of a polydisperse contaminated fluid.
A model contaminated medium consisting of hydraulic oil and crushed quartz material was prepared for experimental evaluation. Particle contamination was monitored within six size ranges: 1–2, 2–5, 5–10, 10–25, 25–50, and 50–100 μm. The experimental observations indicate that the use of PETG elements within a sequential filtration path is accompanied by changes in the particle-size distribution of mechanical contaminants. The functional behavior of a 3D-printed filter element is determined not only by the apparent dimensions of its surface openings, but also by the spatial geometry of flow passages, the sequence of filter elements, and particle transport conditions within the working fluid.
The maximum reduction in particle count reached 90.3 % for sample No. 1 in the 50–100 μm range and 81.8 % for sample No. 2 in the 10–25 μm range.
The results obtained confirm the technical feasibility of applying additive technologies to form experimental filter elements with a controlled structure geometry and determine the directions for further adapting their parameters to hydraulic working fluid treatment conditions.
Ключевые слова: PETG; 3D-печать; фильтрующий элемент; гидравлическое масло; механические загрязнения; пористая структура; аддитивные технологии; фильтрация.
Keywords: PETG; 3D printing; filter element; hydraulic oil; mechanical contamination; porous structure; additive manufacturing; filtration.
Введение
Загрязнение гидравлических рабочих жидкостей твердыми частицами является одним из существенных факторов, влияющих на надежность и эксплуатационные характеристики гидравлических систем. Твердые загрязняющие частицы способны интенсифицировать изнашивание насосов, распределительной аппаратуры и других элементов гидропривода [9, 8]. Особое значение имеют концентрация и размерное распределение загрязнений, определяющие характер взаимодействия частиц с рабочими зазорами гидравлических компонентов [7–9].
Развитие технологий аддитивного производства расширяет возможности целенаправленного формирования фильтрующих структур. В отличие от традиционных пористых материалов, при 3D-печати возможно управлять геометрией проходных каналов, пространственным расположением элементов и общей архитектурой фильтрующей среды. В связи с этим исследование полимерных фильтрующих элементов представляет интерес не только с позиции материала изготовления, но и с позиции управляемого формирования структуры фильтрационного тракта [2–4].
Это обстоятельство принципиально важно для фильтрации. В пористой среде движение и задержание частиц определяются взаимодействием нескольких процессов. Наряду с непосредственным размерным ограничением прохода частицы существенное значение могут иметь изменение траектории потока, локальные сужения, последовательное осаждение и образование вторичных препятствий. Исследования засорения пористых сред подтверждают существенное влияние соотношения размеров частиц и пор, концентрации дисперсной фазы и структуры каналов на механизм закупоривания и изменение проницаемости фильтра. Исследования процессов фильтрации гидравлических жидкостей показывают, что перенос и задержание твердых частиц определяются совокупным влиянием размера частиц, структуры фильтрующей среды и гидродинамических условий [7, 1].
Следовательно, для 3D-печатного фильтра нельзя без экспериментального подтверждения отождествлять геометрический размер отверстия, наблюдаемого на поверхности образца, с его фактической тонкостью фильтрации. Фильтрующий элемент представляет собой пространственную систему каналов, а частица при прохождении через него взаимодействует не с одной условной плоскостью, а с последовательностью геометрических препятствий.
PETG представляет практический интерес для изготовления экспериментальных фильтрующих элементов благодаря технологичности экструзионной 3D-печати и возможности формирования изделий с заданной пространственной геометрией. В опубликованных исследованиях PETG применялся для изготовления функциональных элементов фильтрационных установок методом FDM [4]. Кроме того, экспериментальные исследования FDM-печатных образцов PETG показывают, что их эксплуатационные и структурно-механические характеристики зависят от внутренней архитектуры печати и условий контакта с жидкими эксплуатационными средами [10].
Однако сама возможность изготовления пористой детали еще не означает, что сформированная структура является эффективным фильтром для загрязненной гидравлической жидкости. Необходимо установить связь между конструктивно сформированной структурой PETG-элемента и его функциональным поведением в реальном потоке жидкости, содержащей полидисперсные твердые частицы.
Цель исследования
Экспериментально исследовать структурные особенности 3D-печатных PETG-фильтрующих элементов №1 и №2 и оценить возможность их применения в составе последовательной системы очистки гидравлической рабочей жидкости от механических загрязнений различной дисперсности.
Для достижения поставленной цели решались следующие задачи:
1. исследовать характер сформированной поверхности и проходных каналов образцов №1 и №2;
2. определить функциональное положение PETG-элементов в последовательном фильтрационном тракте;
3. исследовать изменение дисперсного состава загрязненной гидравлической жидкости при прохождении экспериментальной системы;
4. установить диапазоны размеров загрязнений, в которых применение сформированной системы сопровождается устойчивым снижением количества частиц;
5. определить направления дальнейшей оптимизации геометрии 3D-печатных фильтрующих элементов.
Материалы и методы исследования
Исследуемые фильтрующие элементы №1 и №2 изготавливали из PETG методом послойного экструзионного формирования. Для обеспечения воспроизводимости процесса изготовления контролировались основные технологические параметры 3D-печати: диаметр сопла — 0.2 мм, высота слоя — 0.2 мм, температура экструдера — 247 °C, температура рабочего стола — 50 °C, скорость печати — 30 мм/с. Геометрические размеры изготовленных фильтрующих элементов составляли 34x25 мм.
Выбранные параметры печати сохранялись неизменными при изготовлении исследуемых образцов. Отличительные структурные особенности образцов №1 и №2 определялись заданной геометрией формируемых проходных участков.
Принципиальным отличием таких элементов от хаотически сформированной пористой среды является наличие заранее сформированной пространственной архитектуры проходных участков. При послойном построении взаимное расположение полимерных участков определяет геометрию открытых каналов, через которые проходит рабочая жидкость.
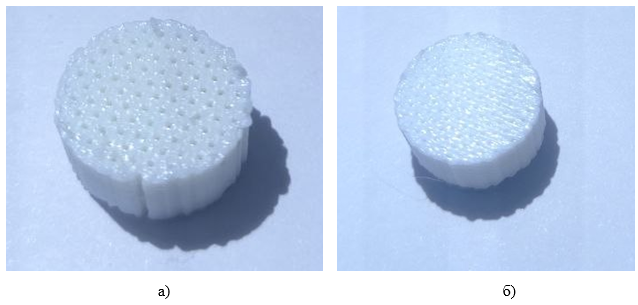
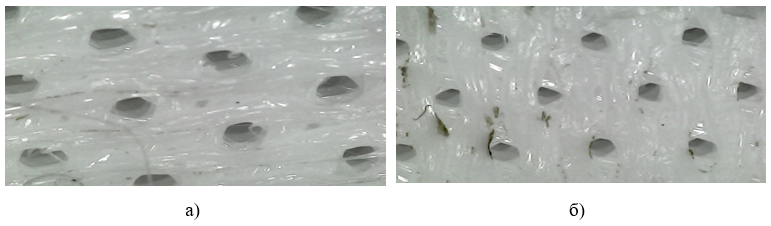
Для исследования морфологических особенностей поверхности и геометрии проходных отверстий 3D-печатных фильтрующих элементов из PETG использовали цифровой микроскоп Digital Microscope X4. Микроскопическое наблюдение проводили для выявления особенностей послойного формирования структуры, характера расположения полимерных участков и конфигурации открытых каналов. Полученные изображения использовали для качественной оценки структуры исследуемых образцов.
При анализе учитывали, что наблюдаемые размеры поверхностных отверстий не характеризуют непосредственно минимальное проходное сечение каналов по всей толщине фильтрующего элемента. В связи с отсутствием подтвержденных метрологических данных калибровки количественную оценку размеров пор по микрофотографиям не проводили.
Микроскопические изображения показывают, что исследуемые PETG-образцы характеризуются упорядоченным расположением повторяющихся проходных участков, формируемых траекториями укладки материала. В отличие от случайно ориентированной поровой сети традиционных пористых материалов, наблюдаемая структура имеет выраженную геометрическую организацию.
При этом использование термина «размер поры» применительно к представленным изображениям требует определенной осторожности. Видимый размер входного отверстия характеризует только локальное сечение структуры. Реальная траектория жидкости определяется пространственным продолжением канала по толщине фильтрующего элемента.
Образец №1 располагался после первой ступени. Образец №2 использовался в завершающей части второй ступени.
Для экспериментальных исследований использовали 5 л гидравлического масла, в которое вводили 10 г измельченного кварцевого материала.
Объем рабочей жидкости и масса модельного загрязнителя во всех сопоставляемых опытах сохранялись постоянными. Объем 5 л использовался как фиксированный лабораторный объем модельной среды, а концентрация кварцевого загрязнителя 2 г/л — как единая исходная загрязняющая нагрузка.
Поэтому полученные результаты рассматриваются как сравнительные характеристики исследуемой экспериментальной системы при одинаковых начальных условиях и не экстраполируются непосредственно на полный объем промышленной гидросистемы.
Расчетная массовая концентрация введенного загрязнителя составляла:
| (1) |
где:
— масса введенного кварцевого загрязнителя, г;
— объем гидравлической рабочей жидкости, л.
После введения загрязнителя рабочая жидкость перемешивалась, после чего использовалась для проведения экспериментальной фильтрации.
Важно отметить, что величина 2 г/л характеризует массу искусственно введенного материала, но не заменяет данные о количестве частиц. После диспергирования одна и та же масса кварцевого материала формирует большое число частиц различного размера, поэтому состояние загрязненной жидкости дополнительно оценивалось по ее фракционному составу.
Для исследования применялся экспериментальный стенд, обеспечивающий циркуляцию загрязненной гидравлической жидкости через последовательно установленные фильтрующие элементы.
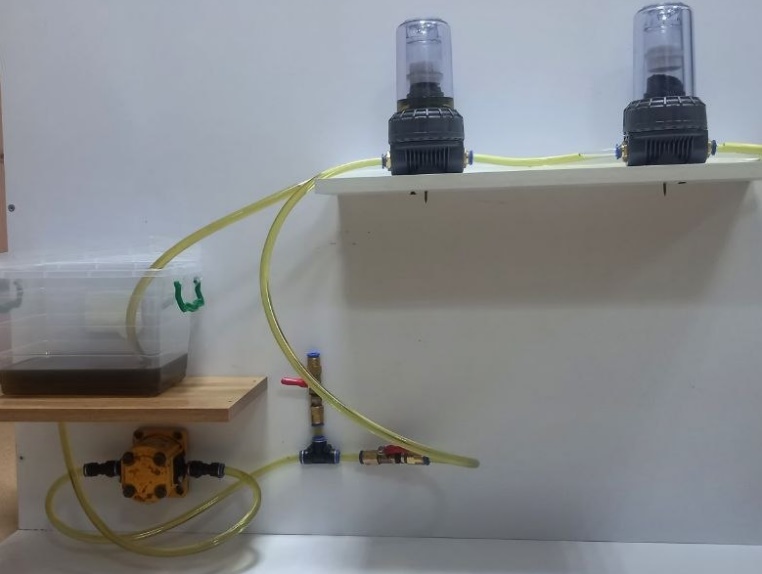
Экспериментальные исследования проводились на циркуляционной установке, обеспечивающей прохождение модельной загрязненной гидравлической рабочей жидкости через исследуемый фильтрационный тракт. Подача рабочей жидкости осуществлялась шестеренным гидравлическим насосом CASAPPA POLARIS серии PLP10 (Casappa S.p.A., Италия). В процессе испытаний загрязненная рабочая жидкость из резервуара подавалась насосом в фильтрационный контур, последовательно проходила через установленные фильтрующие элементы и возвращалась в систему. Продолжительность одного экспериментального цикла составляла 5 мин.
Для обеспечения воспроизводимости эксперимента режим работы циркуляционной установки во всех сопоставляемых опытах поддерживался неизменным. Согласно технической документации изготовителя, для исполнения насоса PLP10-2 рабочий объем составляет 2,13 см³/об, максимальная частота вращения — 4000 мин-¹. При этом указанные значения являются паспортными характеристиками насоса и не рассматриваются как фактические рабочие параметры экспериментального стенда.
Объемный расход рабочей жидкости определяли экспериментально объемным методом по времени заполнения мерной емкости объемом 100 мл. После прохождения фильтрующего элемента первой ступени время заполнения составляло 7 с, что соответствует расходу Q=0,857 л/мин. После последовательного прохождения фильтрующих элементов первой и второй ступеней время заполнения той же емкости увеличивалось до 18 с, при этом расход составлял Q=0,333 л/мин. Таким образом, при подключении второй ступени фильтрации в условиях проведенного эксперимента наблюдалось снижение объемного расхода на 61,1 %.
Перепад давления на исследуемых фильтрующих элементах в рамках данной серии экспериментов отдельно не регистрировался. В связи с этим гидродинамическое влияние фильтрующих элементов оценивали по экспериментально определенному изменению объемного расхода рабочей жидкости. Полученные значения расхода характеризуют условия проведенного лабораторного эксперимента и не использовались для количественного определения гидравлического сопротивления фильтрующих элементов. Определение перепада давления ∆p на отдельных фильтрующих элементах и установление зависимости ∆p=f(Q) предусмотрено в качестве отдельного этапа дальнейших исследований.
Для обеспечения сопоставимости результатов режим работы циркуляционной установки во всех экспериментальных сериях поддерживался неизменным.
Количество и размерное распределение механических частиц в исследуемой гидравлической рабочей жидкости определяли с использованием портативного анализатора загрязненности масла — счетчика частиц LUWATECH S41 (Shanghai LUWATECH Industrial Co., Ltd., Китай). Для оценки воспроизводимости результатов измерений использовали три последовательных показания анализатора LUWATECH S41 для каждой исследуемой пробы. На основании полученных значений определяли среднее арифметическое количество частиц и выборочное стандартное отклонение по каждому размерному диапазону.
Для каждой исследуемой пробы выполняли три последовательных измерения с использованием анализатора LUWATECH S41. Результаты представляли в виде среднего арифметического количества частиц по каждому размерному диапазону. Указанные измерения характеризуют повторяемость показаний прибора и не рассматриваются как независимые экспериментальные циклы фильтрации.
Контроль гранулометрического состава механических загрязнений гидравлической рабочей жидкости осуществляли с использованием портативного анализатора частиц LUWATECH S41 (Shanghai LUWATECH Industrial Co., Ltd., Китай), заводской № 23J201, работающего по принципу оптического затенения.
Согласно технической документации изготовителя, диапазон измеряемых размеров частиц составляет 0,8–100 мкм, а количество измерительных каналов — 16. Прибор изготовлен в декабре 2023 г. и прошёл заводскую калибровку 23 декабря 2023 г., что подтверждается сертификатом Factory Calibration Certificate, выданным предприятием-изготовителем. Результат калибровки указан как «Conformity» (соответствует установленным требованиям).
В сопроводительном сертификате качества изготовителя приведена ссылка на ISO 11171:2016. Определение количества механических частиц проводили с распределением по размерным диапазонам 1–2, 2–5, 5–10, 10–25, 25–50 и 50–100 мкм в соответствии с выбранным режимом классификации ГОСТ 17216. Для каждой исследуемой пробы выполняли три последовательных измерения, результаты которых представляли в виде среднего количества частиц на 100 мл рабочей жидкости. Для стандартизированного кодирования уровня загрязненности гидравлических жидкостей твердыми частицами также применяется международный стандарт ISO 4406:2021 [5].
Результаты и обсуждение
Микроскопическое исследование, выполненное с использованием цифрового микроскопа Digital Microscope X4, позволило выявить особенности поверхностной структуры изготовленных PETG-элементов №1 и №2. Установлено наличие геометрически организованных проходных участков, формируемых в результате последовательного нанесения полимерного материала.
Наблюдаемая структура характеризуется пространственным расположением полимерных участков, между которыми формируются каналы для прохождения рабочей жидкости. При этом видимая геометрия поверхностных отверстий отражает только локальные особенности структуры и не позволяет непосредственно определить фактическую тонкость фильтрации.
Таким образом, микроскопические наблюдения подтверждают возможность формирования организованной структуры методом 3D-печати, однако оценка ее фильтрационных характеристик требует сопоставления с результатами экспериментального определения количества и размерного распределения задерживаемых механических частиц.
Экспериментальные результаты представлены в виде средних значений количества механических частиц, полученных по трем последовательным измерениям каждой пробы. Для характеристики разброса показаний анализатора предусмотрено определение выборочного стандартного отклонения отдельно по каждому диапазону размеров частиц.
Сопоставление результатов фильтрации проводили по относительному изменению количества частиц по отношению к исходному уровню загрязнения. Поскольку последовательные измерения одной пробы не являются независимыми повторениями полного экспериментального цикла, статистическая значимость различий между конфигурациями №1 и №2 на основании имеющихся данных не устанавливалась.
Полученные значения эффективности следует рассматривать как экспериментальные оценки, характеризующие исследуемые конфигурации при реализованных условиях испытаний. Количественные результаты представлены в табл. 1.
Таблица 1.
Изменение количества механических частиц в экспериментальной системе, включающей 3D-печатные PETG-элементы №1 и №2
| Размер частиц, мкм | До фильтрации, частиц/100 мл | После фильтрации №1, частиц/100 мл | Снижение №1, % | После фильтрации №2, частиц/100 мл | Снижение №2, % |
|---|---|---|---|---|---|
| 1–2 | 64 891 | 24 087 | 62,9 | 22 370 | 65,5 |
| 2–5 | 120 346 | 40 562 | 66,3 | 35 342 | 70,6 |
| 5–10 | 83 145 | 20 085 | 75,8 | 20 078 | 75,9 |
| 10–25 | 59 204 | 8 103 | 86,3 | 10 763 | 81,8 |
| 25–50 | 16 428 | 1 763 | 89,3 | 3 465 | 78,9 |
| 50–100 | 4 003 | 388 | 90,3 | 1 914 | 52,2 |
Представленные в таблице 1 результаты характеризуют изменение количества механических частиц в исследованных экспериментальных конфигурациях. При интерпретации полученных данных необходимо учитывать положение фильтрующих элементов в системе, исходное состояние загрязненной рабочей жидкости и условия проведения отдельных измерений.
Поэтому различия между зарегистрированными значениями не следует однозначно связывать исключительно с геометрией PETG-элементов. Для установления самостоятельного влияния структуры каждого образца необходимы дополнительные сравнительные испытания при одинаковых гидродинамических условиях и исходной загрязненности рабочей жидкости.При использовании образца №2 в диапазоне 1–2 мкм количество частиц снизилось на 65,5 %, а для частиц размером 2–5 мкм снижение составило 70,6 %. В диапазоне 5–10 мкм количество частиц уменьшилось на 75,9 %. Для частиц размером 10–25 мкм зарегистрировано максимальное снижение — 81,8 %. В диапазоне 25–50 мкм снижение составило 78,9 %. Для наиболее крупной исследованной фракции 50–100 мкм эффективность снижения количества частиц уменьшилась до 52,2 %. Таким образом, для образца №2 зависимость результата очистки от размера частиц имеет немонотонный характер: после достижения максимального значения в диапазоне 10–25 мкм наблюдается снижение показателя для более крупных фракций.
Для образца №1 количество частиц размером 1–2 мкм снизилось на 62,9 %, а в диапазоне 2–5 мкм — на 66,3 %. Для частиц размером 5–10 мкм снижение составило 75,8 %. При дальнейшем увеличении размера частиц эффективность очистки возрастала: в диапазоне 10–25 мкм количество частиц уменьшилось на 86,3 %, в диапазоне 25–50 мкм — на 89,3 %, а максимальное снижение 90,3 % зарегистрировано для частиц размером 50–100 мкм.
Сопоставление результатов показывает различный характер фракционной избирательности исследуемых PETG-элементов. Образец №2 показал несколько более высокое снижение количества мелкодисперсных частиц размером 1–5 мкм, тогда как для фракции 5–10 мкм результаты двух образцов практически совпадали и составили 75,9 и 75,8 % соответственно. Начиная с диапазона 10–25 мкм более выраженное снижение количества частиц наблюдалось для образца №1. Наиболее существенное различие между образцами зарегистрировано для фракции 50–100 мкм: 90,3 % для образца №1 против 52,2 % для образца №2.
Полученные результаты свидетельствуют о различной фракционной избирательности исследованных фильтрационных конфигураций. Для образца №1 максимальное снижение количества частиц составило 90,3 % в диапазоне 50–100 мкм, а для образца №2 — 81,8 % в диапазоне 10–25 мкм. Наблюдаемые различия могут быть связаны с особенностями структуры фильтрующих элементов и условиями проведения эксперимента.
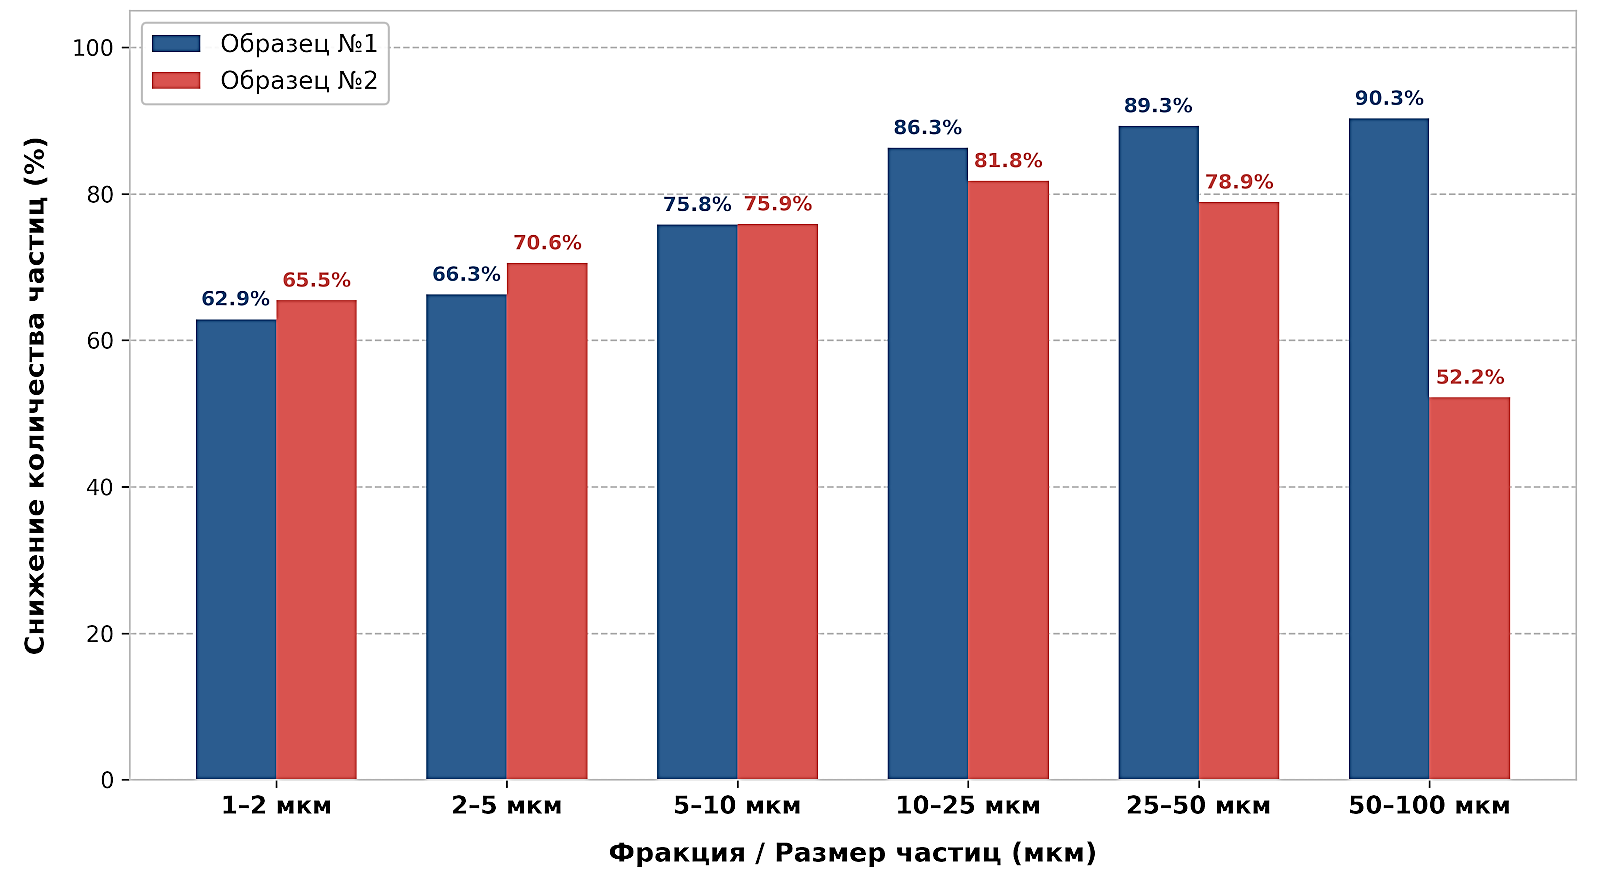
Характер полученных зависимостей свидетельствует о различной фракционной избирательности исследуемых 3D-печатных PETG-элементов. Для образца №2 эффективность снижения количества частиц возрастала от 65,5 % в диапазоне 1–2 мкм до максимального значения 81,8 % для фракции 10–25 мкм. При дальнейшем увеличении размера частиц наблюдалось снижение данного показателя: до 78,9 % в диапазоне 25–50 мкм и до 52,2 % для частиц размером 50–100 мкм. Таким образом, зависимость для образца №2 имеет выраженный немонотонный характер, а максимальная эффективность соответствует промежуточному диапазону размеров частиц.
Для образца №1 установлена иная закономерность. В исследованном диапазоне эффективность снижения количества частиц в целом возрастала с увеличением их размера: от 62,9 % для фракции 1–2 мкм и 66,3 % для 2–5 мкм до 75,8 % в диапазоне 5–10 мкм. Для более крупных частиц эффективность составила 86,3 % в диапазоне 10–25 мкм, 89,3 % — для 25–50 мкм и достигла максимального значения 90,3 % для фракции 50–100 мкм.
Следовательно, полученные экспериментальные зависимости нельзя описать единым упрощенным положением «чем крупнее частица, тем выше эффективность фильтрации». Такая тенденция в большей степени проявляется для образца №1, тогда как для образца №2 после достижения максимума в диапазоне 10–25 мкм эффективность снижается, особенно для фракции 50–100 мкм. Различие характера зависимостей указывает на влияние структурной организации 3D-печатных PETG-элементов на взаимодействие с полидисперсным потоком механических загрязнений.
В отличие от традиционного сетчатого фильтра, для которого размер проходного отверстия является одним из основных параметров задержания частиц, применительно к объемным 3D-печатным элементам такой подход является недостаточным. Процесс фильтрации определяется не только характерным размером входных отверстий, но и пространственной геометрией каналов, их протяженностью, изменением направления потока и последовательным взаимодействием частиц с внутренней структурой фильтрующего элемента. Поэтому наблюдаемая фракционная избирательность должна рассматриваться как результат совокупного влияния геометрических и гидродинамических факторов. Подобный подход согласуется с результатами исследований фильтрации гидравлических жидкостей, показывающими влияние размера частиц, структуры фильтрующей среды и условий движения жидкости на процессы переноса и задержания загрязнений [7, 1].
Следует отметить, что прямое экспериментальное сравнение исследуемых PETG-элементов с серийными гидравлическими фильтрами в рамках настоящей работы не проводилось. В связи с этим полученные значения характеризуют исследуемые экспериментальные образцы и не рассматриваются как доказательство их превосходства над промышленными фильтрующими элементами. Сравнительные испытания PETG-элементов и серийных гидравлических фильтров при одинаковых исходной загрязненности рабочей жидкости, расходе и перепаде давления являются отдельным направлением дальнейших исследований. При проведении дальнейших исследований целесообразно учитывать требования стандарта ISO 16889:2022, регламентирующего многопроходный метод оценки фильтрационных характеристик фильтрующих элементов [6].
Заключение
Проведенные исследования показали возможность применения изготовленных методом послойной 3D-печати PETG-элементов в экспериментальной системе очистки гидравлической рабочей жидкости от механических загрязнений. Установлено, что исследуемые фильтрующие конфигурации характеризуются различной фракционной избирательностью. Максимальное снижение количества частиц для образца №1 составило 90,3 % в диапазоне 50–100 мкм, а для образца №2 — 81,8 % в диапазоне 10–25 мкм. Полученные зависимости свидетельствуют о необходимости учитывать не только геометрию проходных отверстий, но и пространственную структуру фильтрующего тракта, а также условия движения загрязненной рабочей жидкости. Результаты лабораторных испытаний подтверждают перспективность дальнейшего исследования PETG-элементов как компонентов фильтрационных систем. Для обоснования их практического применения необходимо проведение независимых повторных испытаний, определение перепада давления, оценка ресурса и сравнительные исследования с серийными гидравлическими фильтрами.
Список литературы