Влияние микроструктуры и карбидной морфологии высокохромистых белых чугунов на гидроабразивный износ
УДК 669.15+620.178.16
Аннотация
Высокохромистые белые чугуны широко применяются в горном деле, металлургии и при изготовлении деталей насосного оборудования, работающих в условиях интенсивного абразивного и гидроабразивного воздействия. Целью настоящей статьи является систематизация научных данных о взаимосвязи микроструктуры, морфологии карбидных фаз и механизмов гидроабразивного износа высокохромистых белых чугунов. Основное внимание уделено M7C3-типу хромистых карбидов, их размеру, форме, пространственному распределению и характеру взаимодействия с металлической матрицей. На основе анализа опубликованных исследований рассмотрено влияние свойств абразивных частиц, их концентрации, скорости потока и угла воздействия на интенсивность изнашивания. Показано, что высокая твердость карбидной фазы сама по себе не обеспечивает максимальной износостойкости: существенное значение имеют морфология и ориентация карбидов, равномерность их распределения, а также устойчивость карбидно-матричной системы к локальному разрушению. Отмечено, что при повторном воздействии абразивных частиц возможны микрорезание, царапание, пластическая деформация, растрескивание и выкрашивание карбидов. Полученные на основе литературного анализа положения позволяют рассматривать управление микроструктурой как комплексную задачу, включающую оптимизацию химического состава, условий кристаллизации и термической обработки материала.
Abstract
High-chromium white cast irons are widely used in mining, metallurgy, and pump components operating under abrasive and hydroabrasive conditions. This article analyzes the relationship between microstructure, carbide morphology, and hydroabrasive wear mechanisms in high-chromium white cast irons. Particular attention is given to M7C3-type chromium carbides, their size, shape, distribution, and interaction with the metallic matrix. Based on a comparative analysis of published studies, the effects of abrasive-particle properties, concentration, flow velocity, and impact angle on wear intensity are considered. The analysis shows that wear resistance depends not only on the high hardness of carbide phases, but also on their morphology, distribution, and bonding with the metallic matrix. Repeated abrasive action may cause microcutting, scratching, plastic deformation, carbide cracking, and spalling. The reviewed results indicate that effective microstructural control requires a comprehensive approach involving chemical composition, solidification conditions, and heat-treatment parameters to obtain a stable carbide–matrix structure with improved hydroabrasive wear resistance.
Ключевые слова: высокохромистый белый чугун; гидроабразивный износ; микроструктура; карбиды M₇C₃; морфология карбидов; металлическая матрица; абразивный износ.
Keywords: high-chromium white cast iron; hydroabrasive wear; microstructure; M₇C₃ carbides; carbide morphology; metallic matrix; abrasive wear.
Введение
В горнодобывающей, металлургической и химической промышленности гидроабразивные насосы широко используются для транспортировки жидкостей, содержащих твердые абразивные частицы. Повторные удары и скольжение частиц в потоке по деталям насоса приводят к их износу. Особенно интенсивный износ наблюдается в рабочих колесах, спиральном корпусе и защитных покрытиях.
Интенсивность гидроабразивного износа зависит от свойств абразивных частиц, скорости потока, угла удара и микроструктурного состояния материала[6]. Поэтому изучение механизмов износа имеет важное значение для увеличения срока службы деталей насоса. Цель данной статьи заключается в анализе основных механизмов износа, возникающих в деталях насоса в гидроабразивной среде, и влияющих на них факторов.
Материалы и методы исследования
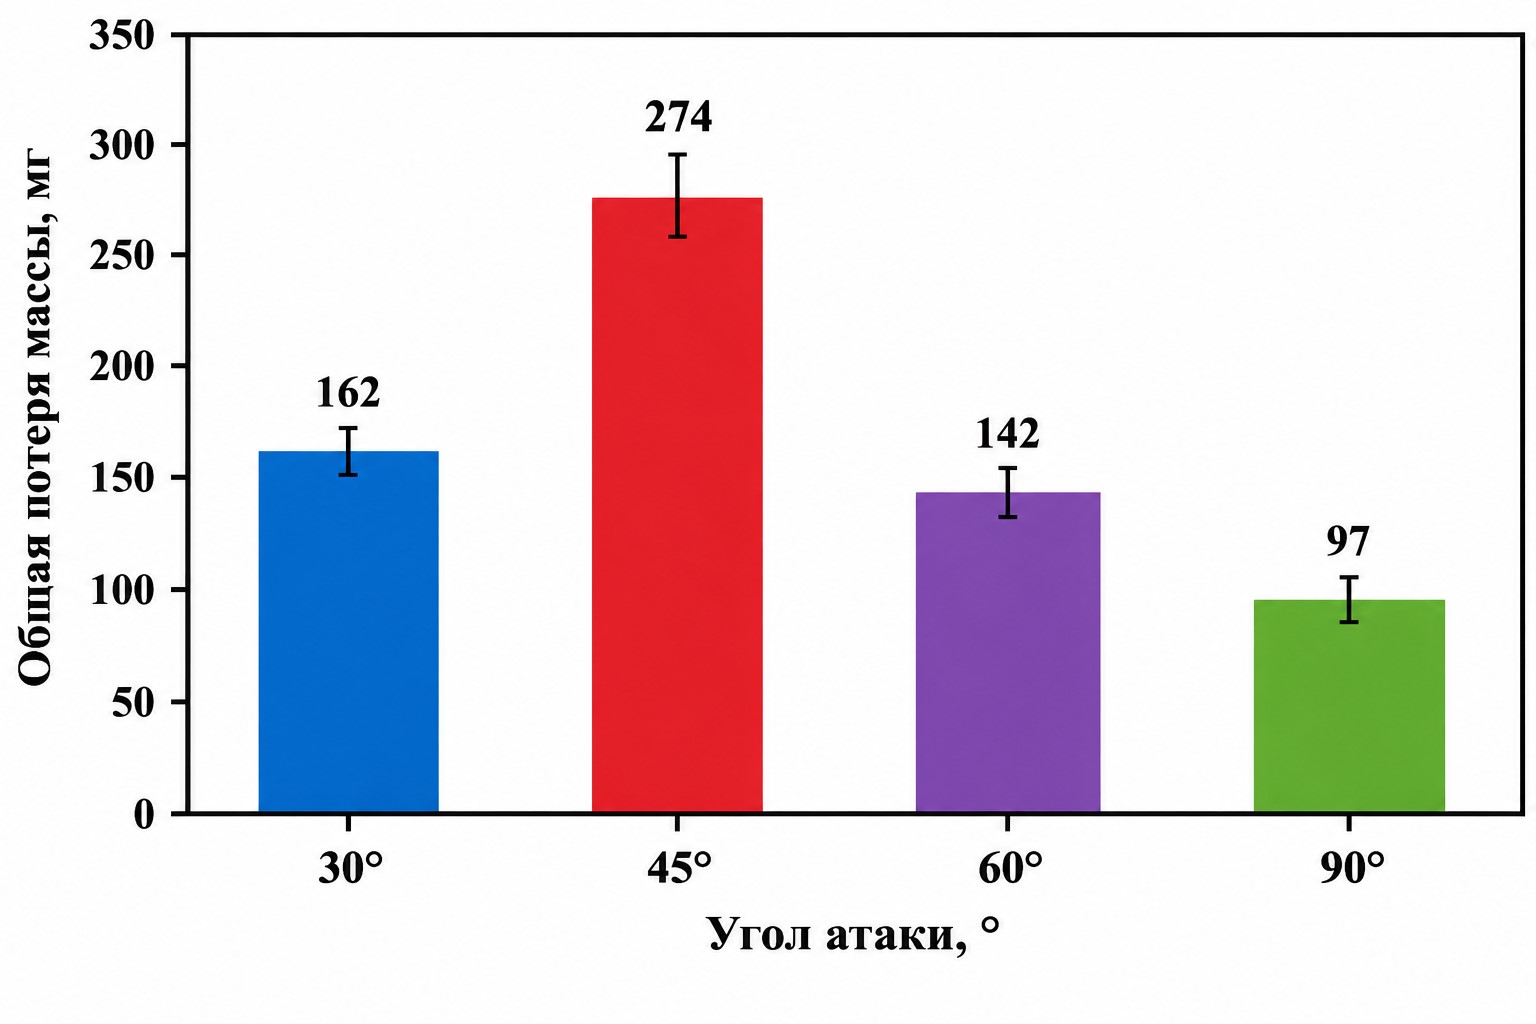
Данная статья основана на анализе научных данных, касающихся микроструктуры, карбидных фаз и механизмов гидроабразивного износа высокохромистых белых чугунов. Основное внимание было уделено морфологии, размерам, распределению и влиянию на износ богатых хромом карбидных фаз. При анализе гидроабразивного износа учитывались свойства, концентрация, скорость потока и угол удара абразивных частиц. В имеющихся данных рассматриваются песок на основе SiO2, концентрация ~20 %, скорость потока ~0,9 л/мин и углы удара 30°, 45°, 60° и 90° [1].
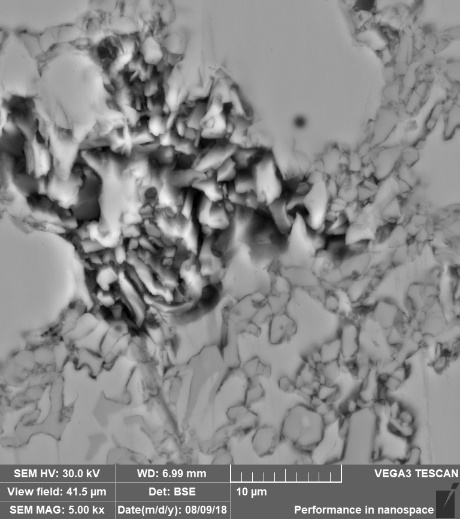
Изображения микроструктур использовались для морфологического и сравнительного анализа. Поскольку фазы невозможно точно идентифицировать только на основе изображения, было учтено, что для подтверждения фазы M7C3 необходимы инструментальные методы, такие как ЭДС или XRD. Исследование основано на сравнительном анализе взаимосвязи параметров микроструктуры-карбида-матрицы-абразивного потока. Карбидные фазы типа М7С3 могут ограничивать проникновение абразивных частиц в матрицу.
Результаты и обсуждение
На микроструктурных изображениях наблюдается наличие и распределение карбидных фаз в составе металлической матрицы. При увеличениях ×500, ×2000 и ×5000 их морфология и взаимное расположение с матрицей более четко проявляются. Размер, форма и распределение карбидов являются важными структурными факторами, влияющими на процесс износа [6, 2, 3, 7, 4, 8].
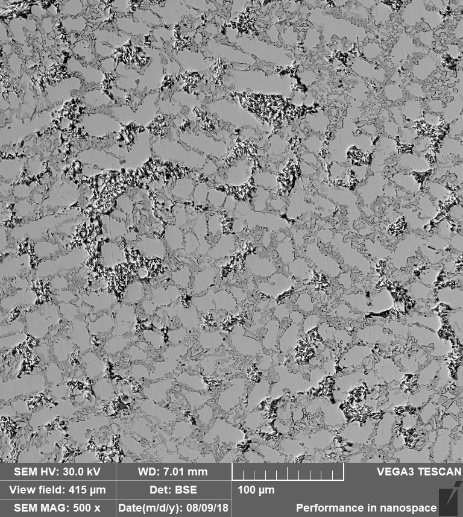 а) |
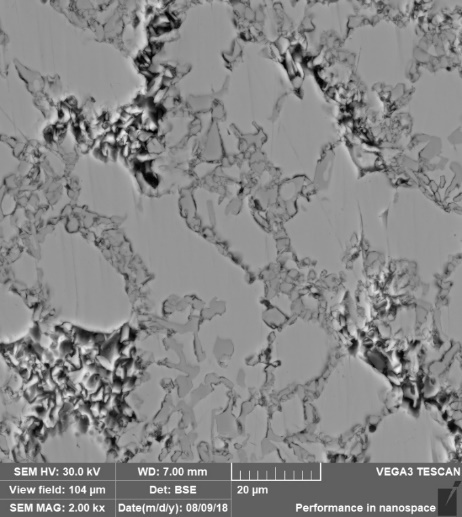 б) |
 в) |
|---|
Влияние карбидов M7C3 на износ. Карбидные фазы типа M7C3 могут ограничивать проникновение абразивных частиц в металлическую матрицу. Однако их эффективность зависит не только от количества, но и от морфологии, размера, распределения и связи с матрицей. Крупные или неравномерные карбиды могут трескаться и выкрашиваться при повторных нагрузках [7, 10, 8]
Механизмы гидроабразивного износа. Абразивные частицы вызывают микроразрезы, царапины и пластические деформации на поверхности материала. Повторные удары могут привести к растрескиванию или выкрашиванию карбидов.
Влияние абразивных частиц и угла удара. Интенсивность износа зависит от размера, формы, твердости и концентрации частиц, скорости потока и угла удара. В существующих испытаниях изучались песок SiO2, концентрация ~20 %, скорость потока ~0,9 л/мин и углы 30°, 45°, 60° и 90° [1]. В этих условиях изменение угла удара повлияло на потерю массы, однако результаты не могут быть оценены как универсальная закономерность для всех высокохромистых белых чугунов.
Высокохромистые белые чугуны также применяются в условиях, где абразивное воздействие может сочетаться с коррозионным фактором [5].
Основные факторы, влияющие на износ
| Фактор | Микроструктурная роль | Значение в процессе износа |
|---|---|---|
| Карбиды M7C3 | Твердая структурная фаза | Абразив может ограничивать проникновение частиц в матрицу. |
| Морфология карбида | Устанавливает форму и размер | Влияет на микроразрез и карбидный излом |
| Распределение карбидов | Определяет структурную однородность. | Воздействует на местные центры напряжения и износа. |
| Матрица металлическая | Карбидоудерживающая среда | Влияет на устойчивость закрепления карбидов в металлической матрице. |
| Угол удара | Изменяет соотношение нормальной и тангенциальной нагрузок | Влияет на интенсивность износа. |
Заключение
Проведенный анализ показал, что устойчивость высокохромистых белых чугунов к гидроабразивному износу определяется комплексом сложных микроструктурных и эксплуатационных факторов. Хотя карбиды хрома типа M7C3 являются важной фазой, защищающей материал от абразивного воздействия благодаря своей высокой твердости, их морфология, размер, распределение и состояние связи с металлической матрицей также играют важную роль в процессе износа. В гидроабразивной среде взаимосвязанно развиваются такие процессы, как микрорезание, царапина, пластическая деформация, эрозионное разрушение и разрушение или выкрашивание карбидов. Также свойства абразивных частиц, скорость потока и угол удара оказывают существенное влияние на характер механизма износа. Поэтому при повышении износостойкости высокохромистых белых чугунов необходимо обеспечивать не только высокую твердость материала, но и оптимальное микроструктурное состояние карбидно-матричной системы [9, 10].
Список литературы