Гидроксипропилметилцеллюлоза и альгинат натрия как загустители при печати хлопчатобумажных материалов активными красителями
УДК 677.862
Аннотация
Перспективным направлением совершенствования технологии печатания текстильных материалов и снижения себестоимости выпускаемой продукции является поиск альтернатив дорогостоящему импортному загустителю альгинату натрия, при сохранении требуемых реологических и печатно-технических свойств печатной краски. Особое внимание уделяется разработке экологически безопасных загустителей для печатания текстильных материалов активными красителями на основе водорастворимых эфиров целлюлозы. В связи с этим наряду с известными эфирами целлюлозы особую актуальность представляет исследование гидроксипропилметилцеллюлозы (ГПМЦ) в качестве загущающего компонента печатной краски. А также определение влияния компонентов печатной краски на её способность сохранять вязкость. Целью исследования является оценка возможности применения ГПМЦ в качестве загустителя и разработка состава печатной краски для ротационной печати текстильных материалов на её основе. В статье приводятся результаты исследований по выявлению влияния основных компонентов печатной краски на вязкость водных суспензий альгината натрия и ГПМЦ. Разработан состав печатной краски с содержанием ГПМЦ в концентрации 1,5 %. Для печатания использована 100 % хлопчатобумажная ткань, представленная предприятием ООО «TASHTIB TEX» ГОСТ 21790-2005. Печатание проводилось одностадийным способом активным красителем BEZEMA ROT S-3B150 RED ACTIVE (X) (Швейцария), с последующей фиксацией в запарном зрельнике GD Mathis (Швейцария 2011). Проведен сравнительный анализ устойчивости окраски напечатанных образцов к различным воздействиям. Установлено, что образцы на основе эфира целлюлозы обеспечивают высокую устойчивость окраски -5 баллов по пятибалльной шкале, что сопоставимо с показателями образцов на основе традиционно используемого в производственных условиях текстильной отрасли альгинатного загустителя. При использовании 1,5 % концентрации ГПМЦ получены сопоставимые результаты четкости контуров набивных рисунков с показателями образцов напечатанных на основе 8 % загущающего раствора альгината натрия (98 %), при этом интенсивность окраски составила 27,3. Полученные результаты подтверждают возможность применения ГПМЦ в качестве загустителя для печатания хлопчатобумажных тканей.
Abstract
A promising approach to improving textile-printing technology and reducing production costs is the search for alternatives to the costly imported thickener sodium alginate while maintaining the required rheological and printing performance properties of the printing paste. With particular emphasis on the development of environmentally sustainable thickeners for the printing of textile materials with reactive dyes based on water-soluble cellulose ethers. In this context, alongside established cellulose ethers, hydroxypropyl methylcellulose (HPMC) is of particular interest as a thickening component for printing pastes. Equally important is the assessment of the effect of printing paste components on its ability to maintain stable viscosity. The aim of this study was to evaluate the feasibility of using HPMC as a thickener and to develop an HPMC-based printing paste formulation for the rotary printing of textile materials.
The study presents the results of investigations into the effects of the principal printing paste components on the viscosity of aqueous sodium alginate and HPMC solutions. A printing paste formulation containing 1.5 % HPMC was developed. A 100 % cotton fabric supplied by TASHTIB TEX LLC, conforming to GOST 21790-2005, was used as the textile substrate. Printing was carried out using a one-stage process with the reactive dye BEZEMA ROT S-3B150 RED ACTIVE (X) (Switzerland), followed by fixation in a GD Mathis steaming and fixation unit (Switzerland, 2011). A comparative assessment of the color fastness of the printed samples to various types of exposure was performed. The cellulose-ether-based samples demonstrated high color fastness, reaching 5 points on a five-point scale, which was comparable to that of samples prepared using the sodium alginate thickener traditionally employed in industrial textile printing.
At an HPMC concentration of 1.5 %, the printed samples exhibited contour definition comparable to that obtained using an 8 % sodium alginate thickener solution (98 %), while the color strength reached 27.3. The obtained results confirm the feasibility of using HPMC as a thickener for the printing of cotton fabrics.
Ключевые слова: гидроксипропилметилцеллюлоза (ГПМЦ); альгинат натрия; активный краситель; хлопчатобумажная ткань; ротационная печать; реологические свойства; стойкость цвета.
Keywords: hydroxypropylmethylcellulose (HPMC); sodium alginate; reactive dye; cotton fabric; rotary printing; rheological properties; color strength.
Введение
Традиционная прямая печать текстильных материалов с фиксацией активного красителя в запарном зрельнике в атмосфере перегретого пара осуществляется с применением печатной краски на основе загустителя. Активный краситель, щелочной агент и другие вспомогательные химические компоненты вводятся напрямую в вязкую матрицу загустителя. Так как все компоненты обладают высокой химической активностью, загуститель должен быть инертен к ним, и обеспечивать вязкость при пригтовлении и хранении готовой печатной краски.
Наряду с развитием химической промышленности все больше внимание уделяется повышению экологичности текстильных отделочных процессов и снижению отрицательной нагрузки на сточные воды. В связи с этим ведущими учеными мира проводятся исследования по разработке печатных составов на основе экологичных производных целлюлозы как водорастворимые простые эфиры. В ряде исследований посвящённых поиску альтернатив альгинатному загустителю [13-15] представлены составы на основе метилцеллюлозы [4], карбоксиметилцеллюлозы [7] а также гидроксиэтилцеллюлозы. Однако разработанные составы полностью не заменяют альгинатный загуститель, а позволяют преимущественно снизить концентрацию альгината натрия в составе печатной краски достигая при этом большую экономичность процесса.
Традиционно используемый загуститель – альгинат натрия является природным полисахаридом, который получают из бурых водорослей, и для стран Центральной Азии является, дорогостоящим импортным сырьем [1]. Для решения данной проблемы исследована возможность применения таких альтернатив альгинату натрия как ксантановая камедь, модифицированная гауровая камедь [6] и крахмал [5, 10]. Ограничение их применения заключается в их реологических способностях, снижении вязкости водных суспензий при механическом воздействии в технологическом процессе печатания
Также исследована возможность применения таких альтернатив альгинату натрия как гидроксиэтилцеллюлозы и гидроксипропилцеллюлозы [8] в качестве загустителя для ротационной печати обеспечивающие снижение экологической нагрузки процесса печатания. Вместе с тем их недостатком является возможность получения интенсивных окрасок только при термофиксационном способе закрепления активного красителя на волокне.
Среди водорастворимых производнх целлюлозы особое значение представляет гидроксипропилметилцеллюлоза (ГПМЦ) являющаяся полисахаридом неионного характера, способная образовывать высоковязкие растворы при относительно низких концентрациях [11], которая исследована в ряде работ [18-22] направленных на применение её в качестве загустителя для струйной печати. Несмотря на высокоэкологичные свойства ГПМЦ, вопрос применения её в составе печатных красок для ротационной печати активными красителями остается малоизученным [16,17]. Кроме того, в литературе недостаточно освещен вопрос влияния компонентов печатной краски на динамическую вязкость загустителя на основе ГПМЦ.
В связи с этим целью настоящего исследования является изучение возможности применения гидроксипропилметилцеллюлозы в качестве загущающего компонента печатной краски для печатания хлопчатобумажных материалов активными красителями, а также установление влияния основных компонентов печатной краски на динамическую вязкость загустителя на основе ГПМЦ.
Материалы и методы
Объектом исследования данной работы выступает: 100% хлопчатобумажная ткань с поверхностной плотностью 132,3 г/м2 ГОСТ 21790-2005, предоставленная предприятием ООО «TASHTIB TEX», г. Ташкент, Республика Узбекистан; гидроксипропилметилцеллюлоза (ГПМЦ) – простой водрастворимый неионогенный эфир целлюлозы, характеризующийся выраженной гидрофильностью и вязкостью раствора, предоставлен предприятием СП ООО «Chemistry International» г. Навои-5, Республика Узбекистан, марки-100 (Ts 31285522-001-2024) вязкость 1% раствора до 21100 мПа*с при температуре 21-25℃, с DS≈1,54 (степень замещения метоксильных групп) и MS≈0,33 (степень замещения гидроксипропильных групп); бифункциональный активный краситель BEZEMA ROT S-3B150 RED ACTIVE (X), импортированный OOO “Green Cube” LTD из Швейцарии. Другие вспомогательные химические реагенты такие как лудигол, мочевина, бикарбонат натрия предоставлены OOO “Kemiteks kimya” и использованы в том виде, в котором были приобретены, без какой-либо дополнительной очистки или обработки.
Приготовление загустителя на основе альгината натрия: в теплую воду при помешивании засыпают альгинат натрия. После размешивания массу нагревают до температуры 80 – 85℃, варят в течение 1 – 3 ч до получения однородной массы. Загустку охлаждают и процеживают [2].
Приготовление загустителя на основе ГПМЦ: в теплую воду при помешивании засыпают ГПМЦ. Загустку продолжают перемешивать в течении 10 – 20 с. до получения однородной массы.
Приготовление печатной краски на основе альгината натрия: порошок красителя при перемешивании механической мешалкой всыпают в загустку, содержащую все компоненты печатной краски (маточную загустку) [9]. В состав печатной краски входят, г/кг: активный краситель -40; мочевина -150; лудигол -10; бикарбонат натрия -15; вода 50 – 70℃ -285; загуститель -500.
Приготовление печатной краски на основе ГПМЦ [3], проводится аналогично альгинату натрия по методу маточной загустки, состав печатной краски включает, г/кг: -40; мочевина -100; бикарбонат натрия -15; вода 50 – 70℃ -285; загуститель -550
Печатание ткани одностадийным способом при термофиксации активного красителя: 1. Нанесение на ткань печатного состава; 2. Сушка ткани в печатной сушилке; 3. Термофиксация активного красителя на ткани при температуре 170℃ в течении 4 мин; 4. Промывка напечатанной ткани
Определение кажущейся динамической вязкости загусток, осуществлено ротационным вискозиметром BDV-8S Брукфилда (Китай) 2008, при постоянных параметрах: температура 25 – 26℃, шпиндель – №4, скорость вращения 30 об/мин.
Определение устойчивости окрасок к действию раствора мыла по ГОСТу ISO 105˗С10˗2014.
Определение устoйчивoсти oкрaски к дeйствию пoтa пo ГОСТу ISO 105˗E04˗2023.
Определение устойчивости окрасок к сухому и мокрому истиранию по ГОСТу ISO 105˗Х12˗2023.
Определение четкости контура напечатанного рисунка. Для определения четкости контура для печатания необходимо применять шаблоны с правильными геометрическими фигурами (треугольник, квадрат, прямоугольник). Далее производится математический расчет по формуле:
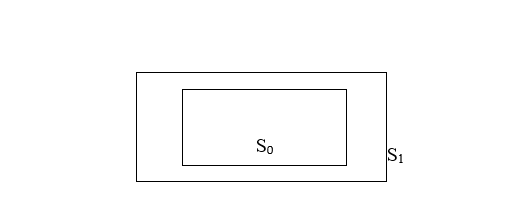
где: - площадь напечатанного рисунка после фиксации и последующей промывки; - площадь рисунка на шаблоне
В работе использован шаблон с квадратной рабочей областью размером 5х5 см. Измерения проводили в 5 повторностях.
Определение интенсивности окраски K/S образцов проводилось с пoмoщью кoмпьютeрнoй систeмы для пoдбoрки цвeтoв HYPER CHOSHOKU-SENKA TX нa oснoвe спeктрoфoтoмeтрa X-rite CIA-26 (США) в сooтвeтствии ГОСТ ISO 105-А06-99 с цeлью oпрeдeлeния функции (K/S) – интeнсивнoсти цвeтa, производили расчет по формуле:
где: R- коэффициент диффузного отражения образца
Напечатанные образцы, после термофиксации и последующей промывки, измерены на приборе в пяти различных точках в пяти повторностях.
Результаты и обсуждение
Загустители при растворении или набухании в воде дают вязкие массы – загустки. В качестве загустителя для ротационной печати текстильных материалов, традиционно применяют альгинат натрия в виде 8 % раствора – загустки, который является импортным веществом для стран Центральной Азии.
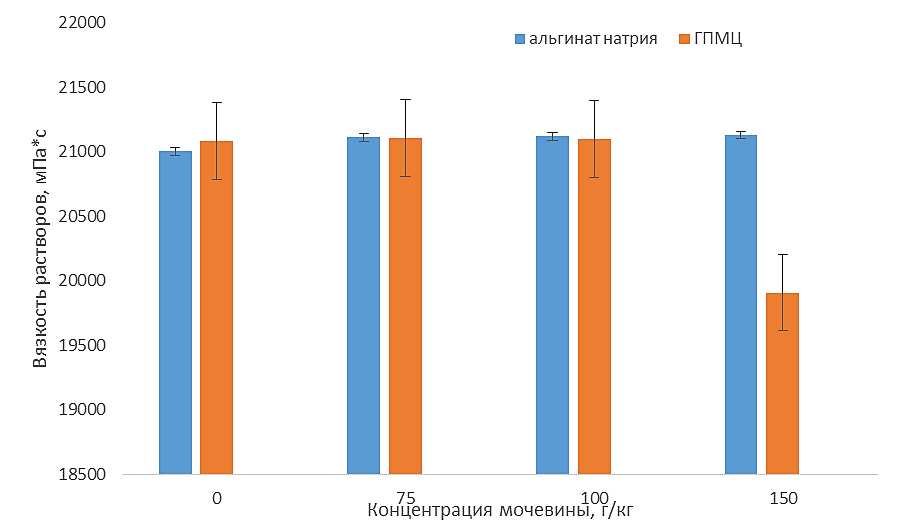
Загустка – главный по количественному отношению компонент печатной краски, который отвечает за консистентность печатной краски, обеспечивающей получение отчетливых контуров рисунка на ткани и отсутствие растекаемости при печатании. Реологическая способность загустки определяется молекулярным строением полимерных цепей загустителя. Как правило в состав печатной краски входят химически активные вспомогательные компоненты как лудигол и мочевина, обеспечивающие устойчивость и интенсивность печатного рисунка. Именно стабильность показателя вязкости загустки к компонентам печатной краски является одним из определяющих факторов формирования требуемых технологических характеристик печатной краски, и возможность применения данного загустителя. В связи с этим, исследовано влияние компонентов печатной краски на вязкость загустки на основе ГПМЦ и альгината натрия с целью установления особенности их реологического поведения. Экспериментальные результаты по изучению влияния концентрации компонента печатной краски – мочевины на динамическую вязкость сравниваемых загусток иллюстрированы на рис.1
*Значения представлены как среднее ± стандартное отклонение (mean ±SD), n=5
Мочевина – способствует сохранению влаги и увлажнению напечатанных участков ткани обеспечивая более глубокую диффузию активного красителя. Поэтому целесообразно определение оптимальной концентрации мочевины, обеспечивающую эффективное выполнение технологической функции при малом изменении реологических характеристик загустки. Как видно из рисунка, при введении концентрации мочевины до 75 – 100 г/кг существенного изменения вязкости загустки на основе ГПМЦ не наблюдается. Результаты свидетельствуют о достаточно высокой устойчивости её стабильного структурно-гидратационного состояния, которая может быть обусловлена неионогенной природой ГПМЦ и развитой структурой водородных связей между гидроксильными группами макромолекул и молекул воды [11]. При увеличении концентрации мочевины до 150 г/кг вязкость загустки на основе ГПМЦ снижается до порядка 19000 мПа*с, но для альгината натрия наблюдается выраженное повышение вязкости с введением данного компонента, что вероятнее связано с наличием в его макромолекулярной цепи карбоксилатных групп –СОО- определяющих анионное поведение. С учетом функции мочевины в составе печатной краски на основе ГПМЦ концентрация 100 г/кг может рассматриваться как необходимая при сохранении требуемых вязкостных характеристик.
Другой компонент печатной краски – лудигол является слабым окислителем, используется в составе печатной краски для предотвращения восстановительного процесса активной краски и получения более интенсивных оттенков печатного рисунка. Четкость контуров печатного рисунка в значительной степени обеспечивается реологическими характеристиками загустки, поэтому проведено исследование влияния слабо окислительного агрессивного компонента печатной краски лудигола на динамическую вязкость загусток. Экспериментальные ротационно-визкозиметрические исследования по изучению влияния концентрации лудигола на вязкость сравниваемых загустителей представлены на рис. 2
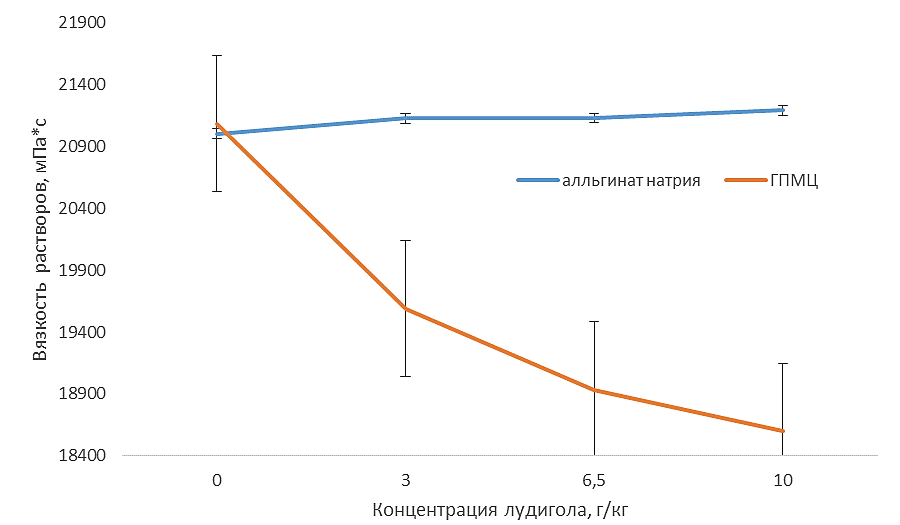
*Значения представлены как среднее ± стандартное отклонение (mean ±SD), n=5
Как видно из рисунка, не смотря на то что ГПМЦ по отношению к альгинату натрия является более инертным полимером, наибольшее экстремальное изменение значения динамической вязкости определяется в матрице загустки на её основе. Наблюдается выраженная динамика понижения вязкости ГПМЦ по мере преобладания концентрации лудигола в её матрице. Результаты вискозиметрического анализа демонстрируют сопоставимую вязкость 8 % загустки на основе альгината натрия с 1,5 % загусткой на основе ГПМЦ, что объясняется более упакованным близким расположением макромолекулярной структуры эфира целлюлозы. При введении лудигола в концентрации 10 г/кг вязкость альгината натрия незначительно но возрастает, однако для вязкости ГПМЦ данный компонент оказывает обратное влияние сопровождающееся понижением практически в 1,5 раза. Наблюдаемое снижение вязкости может быть связано с изменением межмолекулярных взаимодействий и/или частичной дестабилизацией макромолекулярной структуры HPMC[12], механизм требует дополнительного исследования.
Основываясь на полученных экспериментальных исследдованиях по влиянию компонентов печатной краски на вязкость загустки, разработан рациональный ресурсосберегающий состав на основе ГПМЦ при полном исключении лудигола и использовании мочевины в пониженной концентрации при термофиксационном способе ротационной печати текстильных материалов активными красителями. Экспериментальное исследование физико-технических свойств напечатанных образцов занесены в табл.1.
Таблица 1.
Физико-технические свойства напечатанных тканей
| Образец на основе | Устойчивость к мылу, балл | Устойчивость к поту, балл | Устойчивость к трению (мокрый/сухой), балл | Четкость контуров, % | K/S |
|---|---|---|---|---|---|
| Альгината натрия | 5/5/5 | 5/5/5 | 5/4,5 5/5 | 98 | 26 |
| Эфира целлюлозы | 5/5/5 | 5/5/5 | 5/5 4,5/5 | 98 | 27.3 |
*Примечание: показатели устойчивости окраски представлены в баллах по серой шкале: первое значение характеризует изменение окраски испытуемого образца, последующие – степень закрашивания смежной ткани, использованной под печать и отбеленной суровой ткани (n=5).
Из данных таблицы следует, устойчивость окраски к мылу и поту для обоих образцов составила 5/5/5, что свидетельствует об отсутствии заметного изменения первоначальной окраски напечатанного рисунка и закрашивания смежных тканей. При испытании образцов на устойчивость к мокрому трению заметно незначительное закрашивание смежной ткани при использовании альгината натрия. Данное явление вероятно обусловлено связанностью активного красителя с волокном за счет физической адсорбции или межмолекулярных взаимодействий, при мокром испытании вода обеспечивает миграцию таких молекул с поверхности напечатанной ткани на смежную. Результаты таблицы демонстрируют, что снижение концентрации мочевины и полное исключение лудигола из состава печатной краски на основе ГПМЦ, не оказывают отрицательного влияния на печатные свойства полученных цветовых рисунков, более того способствуют формированию более высокой интенсивности окраски.
Заключение
В ходе экспериментов, установлена чувствительность динамической вязкости загустки на основе ГПМЦ к слабо-окислительному компоненту печатной краски – лудигол. Разработан рациональный ресурсосберегающий состав печатной краски на основе 1,5 % загустки ГПМЦ, что позволяет снизить концентрацию загустителя по сравнению с традиционно применяемым 8 % альгинатом натрия, при пониженнии концентрации мочевины до 75 г/кг и полном исключении лудигола, обеспечивающий сопоставимые печатные свойства набивных рисунков, высокой интеенсивности цвета до 27,3 и четкости контуров 98 %, при термофиксации активного красителя для ротационной печати хлопчатобумажных материалов.
Список литературы
References