Подготовка контактного газа окислительной конденсации метана для последующих нефтехимических синтезов
УДК 665.7+660.3
Аннотация
В статье рассматриваются технологические возможности подготовки этиленсодержащего контактного газа, образующегося при окислительной конденсации метана, для последующих нефтехимических синтезов без глубокой криогенной сепарации. Цель исследования заключается в обосновании последовательности технологических операций, обеспечивающих получение безопасного, стабильного и приемлемого по составу газового потока для дальнейшей переработки. Методологическая основа работы включает сравнительный анализ современных технологических решений по очистке и подготовке контактного газа, а также сопоставление вариантов выделения высокочистого этилена и прямого использования этиленсодержащего потока по критериям энергоемкости, капиталоемкости, технологической интеграции и промышленной применимости. Рассмотрены конденсация водяного пара, абсорбция CO2 растворами K2CO3, моноэтаноламина (МЭА) и метилдиэтаноламина (МДЭА), контроль остаточного кислорода, осушка газа, конверсия CO водяным паром и последующее метанирование. Установлено, что последовательность этих стадий должна определяться составом исходного газа, требованиями последующего синтеза и условиями работы компрессорного оборудования. Прямое использование контактного газа позволяет сократить число стадий глубокой сепарации и создать условия для рекуперации тепла. Практическая значимость подхода состоит в возможности технологической интеграции очистки и последующего синтеза, тогда как потенциальное снижение энергетических и капитальных затрат требует отдельной технико-экономической оценки.
Abstract
This article examines technological approaches to preparing ethylene-containing contact gas produced during oxidative coupling of methane for subsequent petrochemical syntheses without deep cryogenic separation. The study aims to substantiate a sequence of processing steps that can provide a safe, stable, and compositionally acceptable gas stream for further conversion. The methodology is based on a comparative analysis of current gas-treatment and process-integration approaches, including high-purity ethylene recovery and the direct use of ethylene-containing contact gas, with emphasis on energy demand, capital intensity, integration potential, and industrial applicability. The preparation scheme includes water-vapor condensation, CO2 absorption with K2CO3, monoethanolamine (MEA), or methyldiethanolamine (MDEA), residual oxygen control, gas drying, CO conversion by the water-gas shift reaction, and subsequent methanation. The analysis shows that the sequence of these operations should be selected according to feed-gas composition, downstream synthesis requirements, and compressor operating conditions. Direct use of contact gas can reduce the number of deep-separation stages and create opportunities for heat recovery, whereas potential reductions in energy and capital costs require a separate techno-economic assessment.
Ключевые слова: окислительная конденсация метана; контактный газ; этилен; конверсия водяного газа; абсорбция диоксида углерода; метанирование; технологическая интеграция.
Keywords: oxidative coupling of methane; contact gas; ethylene; water gas shift; carbon dioxide absorption; methanation; process integration.
Введение
Глубокая химическая переработка природного газа является одним из актуальных направлений современной химической технологии, ориентированным на получение продуктов с высокой добавленной стоимостью [6]. Одним из перспективных способов прямой конверсии метана является окислительная конденсация метана (ОКМ), позволяющая получать С2-углеводороды, прежде всего этан и этилен [1; 3; 8; 9; 11]. В отличие от многостадийных маршрутов, данный процесс позволяет исключить промежуточные стадии получения синтез-газа и метанола [1; 3].
Одним из экономически значимых направлений использования этилена, полученного методом ОКМ, является его вовлечение в процессы алкилирования изобутана. После очистки, сжатия, удаления CO2 и организации рециркуляции этиленсодержащий контактный газ может поступать в реактор синтеза изопарафиновых компонентов [2; 4; 7]. Алкилирование олефинов изоалканами в присутствии соответствующих катализаторов позволяет получать высокооктановые компоненты моторных топлив. Таким образом, технологию ОКМ можно рассматривать не только как способ получения этилена, но и как интегрированную платформу превращения метана в жидкие топливные компоненты и нефтехимические полупродукты [2; 4; 7].
Контактный газ такого состава может рассматриваться как промежуточное сырьё для производства этиленоксида, этилбензола, 1,2-дихлорэтана и винилхлорида, винилацетата, а также для процессов алкилирования изобутана олефинами. При этом для каждого из указанных направлений требования к содержанию CO, CO2, O2, H2O, CH4 и других компонентов контактного газа должны устанавливаться отдельно с учётом особенностей последующего технологического процесса. Близкие по типу многокомпонентные этиленсодержащие газовые потоки формируются при паровом крекинге углеводородов и в процессах переработки крекинг-газа, где также требуются удаление примесей, осушка и селективное выделение либо дальнейшее использование этилена [5; 10].
Цель исследования заключается в обосновании технологической последовательности подготовки этиленсодержащего контактного газа ОКМ для его последующего использования в нефтехимических синтезах без глубокой криогенной сепарации. Для достижения поставленной цели проведено сравнение вариантов выделения высокочистого этилена и прямого использования контактного газа, рассмотрены основные стадии удаления CO, CO2, водяного пара и остаточного кислорода, а также проанализированы возможности тепловой и технологической интеграции отдельных стадий процесса. Элемент научной новизны работы состоит в систематизации требований к подготовке контактного газа ОКМ по единой технологической схеме и в сопоставлении вариантов его дальнейшего использования с учётом состава газа, глубины очистки и требований последующего синтеза.
Материалы и методы
В качестве исходных материалов использованы современные научные публикации и технологические данные, посвящённые окислительной конденсации метана, очистке этиленсодержащих газовых смесей, выделению этилена и его последующему использованию в нефтехимических процессах. В работе применены методы сравнительного технологического анализа и структурно-функционального сопоставления технологических схем. Варианты получения концентрированного этилена и прямого использования контактного газа сопоставлялись по чистоте целевого продукта, потенциалу энергосбережения, капиталоёмкости, простоте технологической интеграции и промышленной адаптируемости.
Результаты и обсуждение
В современном научно-техническом подходе подготовка этиленсодержащего контактного газа рассматривается не как отдельный вспомогательный этап, а как центральное звено концепции использования этилена без его глубокого разделения. Следовательно, схема удаления COx из контактного газа должна быть разработана с учетом давления в реакторе, состава газа, использования тепла, баланса водяного пара, материала компрессора, регенерации абсорбента и чувствительности последующего каталитического синтеза к CO и CO2.
При прямом использовании контактного газа не требуется глубокое криогенное разделение этилена; при этом этилен, содержащийся в контактном газе, полученном в реакторе ОКМ, может использоваться непосредственно либо после частичной очистки в последующих химических синтезах. Данный подход характеризуется повышенной энергоэффективностью и сокращением числа технологических стадий. Такая концепция особенно перспективна для процессов, в которых не требуется высокая степень чистоты этилена, либо когда присутствующие в газовой смеси метан, этан, CO и H2 могут выполнять роль инертных или балластных компонентов реакционной среды.
Основная цель концепции контактного газа заключается не в достижении максимальной очистки этилена, а в доведении газовой смеси до безопасного, стабильного и приемлемого состава для последующей реакции. При этом происходит конденсация водяного пара, снижение содержания CO2 до требуемого уровня, контроль остаточного кислорода, отделение компонентов, отравляющих катализатор, и подача газового потока в следующий реактор синтеза.
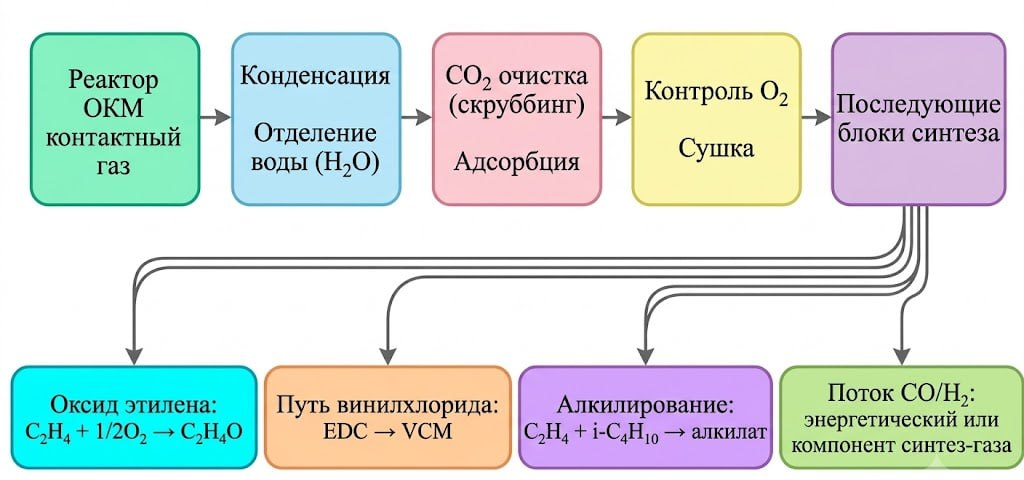
Этилен, содержащийся в контактном газе, может быть использован для получения этиленоксида, этилбензола, 1,2-дихлорэтана и винилхлорида, винилацетата, а также продуктов алкилирования. При этом требования к остаточному содержанию O2, CO2, воды и других примесей должны определяться отдельно для каждого последующего процесса с учётом его селективности, каталитической чувствительности и требований безопасности.
Этилен, образующийся в процессе ОКМ, может либо выделяться в виде высокочистого продукта, либо использоваться в составе предварительно подготовленного контактного газа. Получение этилена полимеризационной чистоты требует сжатия, криогенного охлаждения и многоступенчатого разделения, что усложняет технологическую схему и повышает её энергоёмкость.
Прямое использование контактного газа позволяет исключить часть стадий глубокой сепарации и адаптировать состав потока к требованиям последующего синтеза. При этом метан, водород, CO, CO2, водяной пар и остаточный кислород могут влиять на активность катализаторов, селективность и безопасность процесса, поэтому допустимое содержание примесей должно определяться индивидуально для каждого направления. Потенциальное снижение энергетических и капитальных затрат требует отдельной технико-экономической оценки.
Недавние научные исследования процесса ОКМ показывают, что фундаментальной проблемой этого процесса является высокая стабильность молекулы метана и более легкое окисление образующихся продуктов C2 по сравнению с метаном. Следовательно, при высоких степенях конверсии селективность снижается. На практике такая ситуация направляет работу реактора не на однократное достижение высокой степени конверсии, а на стратегию умеренной конверсии, высокой селективности, рециркуляции метана и быстрого удаления продукта [1; 3; 8; 9; 11].
Наиболее актуальной проблемой с точки зрения технологической интеграции является преобразование низкой концентрации этилена в газообразном продукте ОКМ в экономически выгодный поток продуктов. Поэтому все большую значимость приобретают такие решения, как прямое использование контактного газа, адсорбционное обогащение этиленом, мембранная сепарация, внутреннее повторное использование тепла, а также оценка потоков CO и H2 в качестве синтез-газа.
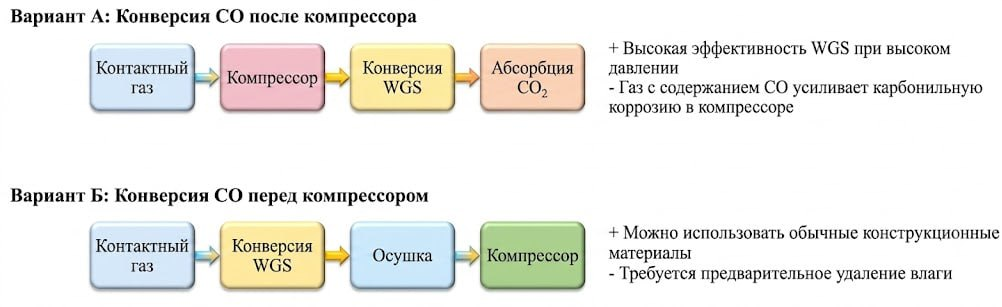
Расположение установки конверсии CO относительно компрессора является одним из важнейших проектных решений в очистке технологических газов ОКМ. Если установка конверсии водяного газа расположена после компрессора, последующая стадия абсорбции CO2 облегчается за счет более высокого давления, но компрессор работает с CO2-содержащим, влажным и высокотемпературным газом. Такие условия повышают риск карбонильного коррозионного воздействия, механического воздействия конденсата и требуют использования специальных материалов.
Если конверсия CO осуществляется перед компрессором, через компрессор проходит газ с изменённым содержанием CO и CO2, что влияет на требования к последующей очистке и конструкционным материалам. Однако этот вариант требует достаточного охлаждения и осушения газа, иначе влага может вызвать эрозию, кавитацию и повреждение рабочих элементов компрессора. Поэтому в практическом проектировании оптимальный вариант выбирается в зависимости от исходного состава газа, содержания CO2, баланса водяного пара, типа абсорбента CO2 и материала компрессора.
Поскольку процесс ОКМ имеет ярко выраженную экзотермическую природу, блок синтеза этилена спроектирован не только с реактором и каталитическим слоем, но и с системами рекуперации тепла, генерации пара, охлаждения газа и отделения конденсата. Использование тепла высокотемпературного контактного газа позволяет генерировать технологический пар, использовать его для регенерации абсорбента и других теплопотребляющих операций, а также снизить общее энергопотребление процесса.
Контактный газ ОКМ представляет собой многокомпонентную смесь, содержащую этилен, этан, непрореагировавший метан, CO, CO2, H2, водяной пар и остаточный кислород. Целевым компонентом является этилен, поэтому для ограничения его дальнейшего окисления необходимо контролировать подачу кислорода, время контакта и обеспечить быстрое охлаждение реакционной смеси. Непрореагировавший метан целесообразно возвращать в реактор, тогда как содержание остаточного кислорода должно строго контролироваться с учётом требований взрывобезопасности.
Очистка газа включает высокотемпературную конверсию CO при 400–450°C на железо-хромовом катализаторе и последующую низкотемпературную конверсию при 200–250 °C на медь-цинк-алюминиевом катализаторе. Образовавшийся CO2 удаляют растворами K2CO3, МЭА или МДЭА, остаточный CO — метанированием на Ni/Al2O3 при 200–400 °C. Завершающая осушка молекулярными ситами, оксидом алюминия или конденсацией обеспечивает защиту компрессорного и каталитического оборудования от влаги.
Заключение
Проведённый анализ показал, что этиленсодержащий контактный газ ОКМ может быть подготовлен для последующего использования в синтезе этиленоксида, этилбензола, 1,2-дихлорэтана, винилхлорида, винилацетата и продуктов алкилирования без обязательного выделения этилена высокой чистоты. Выбор глубины очистки определяется требованиями конкретного последующего процесса к содержанию CH4, C2H6, H2, CO, CO2, H2O и остаточного O2.
Рациональная схема подготовки включает отделение воды, конверсию CO, абсорбцию CO2, метанирование остаточного CO и окончательную осушку газа. Размещение блока конверсии CO относительно компрессора должно учитывать состав и давление газа, водяной баланс, тип абсорбента и конструкционные материалы. Рециркуляция непрореагировавшего метана и рекуперация тепла повышают степень технологической интеграции процесса, тогда как экономический эффект прямого использования контактного газа требует отдельной технико-экономической оценки.
Список литературы