Mathematical modeling of the kinematics of metal forming in the screw calibers of a ball rolling mill
УДК 621.771+519.6
Аннотация
В данной статье представлена математическая модель кинематики процесса формообразования металла при поперечно-винтовой прокатке. Модель основана на совместном описании геометрии винтовых калибров через функции переменного шага нарезки и радиуса валка . Разработаны системы дифференциальных уравнений первого порядка в матричной форме Коши для шести фазовых координат (перемещений, скоростей и ускорений заготовки по осевой, тангенциальной и радиальной составляющим) а также получены непрерывные функции распределения высоты, ширины, площади поперечного сечения и продольной скорости течения металла по всей длине очага деформации. Приведен алгоритм численного интегрирования системы методом Рунге-Кутты 4-го порядка в среде MathCAD с заданием начальных условий на входе заготовки в валки. Адекватность и математическая корректность модели верифицированы с помощью расчета закона постоянства секундного объема металла , где среднее отклонение не превышает 3–5 %.
В ходе анализа установлены параболический характер высотного обжатия и затухающий характер бокового уширения, а также определена точка критического сечения, отражающая трансформацию геометрии заготовки из цилиндрической в шаровидную. Рассчитанная эпюра продольных скоростей наглядно иллюстрирует монотонное замедление течения металла, определяющее положительный коэффициент и подтверждающее устойчивость кинематического режима прокатки.
Abstract
This article presents a mathematical model of the kinematics of the metal forming process during transverse helical rolling. The model is based on a combined description of the geometry of helical calibers using functions of the variable pitch and the roll radius . Systems of first-order differential equations in Cauchy matrix form have been developed for six phase coordinates (displacements, velocities, and accelerations of the workpiece along the axial, tangential, and radial components) and continuous distribution functions for the height, width, cross-sectional area, and longitudinal flow velocity of the rolled material have been obtained along the entire length of the deformation zone. An algorithm for the numerical integration of the system using the 4th-order Runge-Kutta method in MathCAD is presented, with initial conditions specified at the workpiece’s entry into the rolls. The adequacy and mathematical correctness of the model were verified by calculating the law of conservation of the instantaneous volume of metal, where the average deviation does not exceed 3–5 %.
The calculations revealed a parabolic nature of the vertical compression and a damped lateral expansion, as well as the determination of the critical section point, reflecting the transformation of the shape from circular to spherical. The calculated short-speed diagram illustrates a monotonic deceleration of the flow, determining a positive coefficient and confirming the stability of the kinematic rolling regime.
Ключевые слова: шаропрокатный стан; прокатные валки; винтовая линия; реборда; ось прокатки; математическая модель; кинематика; MathCAD 15.
Keywords: ball rolling mill; rolling rolls; screw line; flange; rolling axis; mathematical model; kinematics; MathCAD 15.
Введение
Винтовая прокатка стальных помольных шаров (поперечно-винтовая прокатка) – это высокопроизводительный процесс деформации, при котором круглая заготовка, постепенно меняя форму, превращается в цепочку шаров под действием двух вращающихся в одном направлении валков с непрерывной винтовой нарезкой (винтовыми калибрами). Шаропрокатные валки устанавливаются под небольшим углом друг к другу и к оси прокатки, что обеспечивает заготовке не только вращательное, но и поступательное движение.
Кинематика привода шаропрокатного стана построена по принципу передачи крутящего момента от одного центрального электродвигателя к двум рабочим шаропрокатным валкам. Схема обеспечивает их синхронное вращение в одном направлении, что необходимо для реализации процесса поперечно-винтовой прокатки стальных помольных шаров.
Процесс поперечно-винтовой прокатки помольных шаров характеризуется сложным вращательно-поступательным движением деформируемой заготовки при непрерывном изменении её формы, размеров и кинематических параметров в очаге деформации [6, 1]. Для полного теоретического описания кинематики формообразования разработана математическая модель, выраженная системой дифференциальных уравнений, связывающая геометрические характеристики винтового инструмента и кинематические параметры течения металла.
Материалы и методы
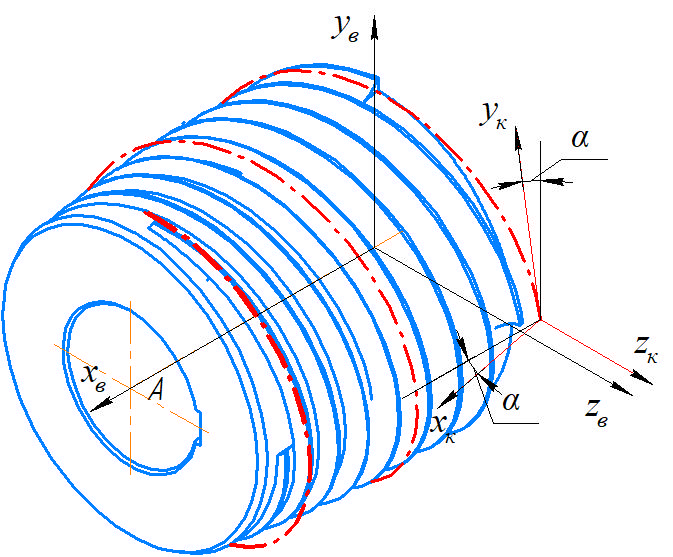
Поверхность винтового калибра в цилиндрической системе координат описывается переменным радиусом валка по вершине реборды и переменным шагом винтовой линии вдоль оси прокатки [5]. Длина очага деформации включает зоны захвата, интенсивного формообразования и калибровки (рис. 1).
При параллельной или скрещенной установке валков с межцентровым расстоянием текущий радиус валка и текущий радиус шейки (перемычки) заготовки связаны соотношением:
| (1) |
Для непрерывного дифференцирования геометрии в среде численного интегрирования профили валка , шейки заготовки и шага калибра задаются в виде кубических сплайнов или полиномиальных функций вида:
| (2) |
| (3) |
где – начальный шаг винтовой линии в зоне захвата; – начальный радиус цилиндрической заготовки; – радиус перемычки в зоне отделения шара; , – коэффициенты апроксимации геометрии калибра.
Вектор полной скорости движения точек поверхности металлической заготовки в любой момент времени раскладывается на три основные компоненты [4]:
1. Осевая (поступательная) скорость : задает скорость продвижения заготовки вдоль оси стана с учетом шага калибра и коэффициента осевого скольжения :
| (4) |
где – угловая скорость вращения валков.
2. Тангенциальная (окружная) скорость : определяет угловую скорость вращения заготовки с учетом тангенциального коэффициента скольжения :
| (5) |
3. Радиальная скорость : характеризует скорость обжатия металла внедряющимися ребордами валков:
| (6) |
Дифференцированием выражений скоростей по времени получены уравнения ускорений заготовки в очаге деформации:
Осевое ускорение:
| (7) |
Угловое ускорение (с учётом правила дифференцирования сложной функции):
| (8) |
Радиальное ускорение:
| (9) |
Матричная форма системы дифференциальных уравнений (Форма Коши) Для численного решения кинематической задачи методом Рунге-Кутты 4-го порядка сформирован вектор фазовых координат, состоящий из осевого перемещения , угла поворота , текущего радиуса , а также их первых производных (скоростей) , , .
| (10) |
Результаты
Интегрирование системы дифференциальных уравнений (10) позволяет получить массивы кинематических параметров , , , , , , на основе которых построены основные расчетные графики формообразования.
Для оценки интенсивности формообразования заготовки и проверки соответствия заданной геометрии винтового инструмента технологическим ограничениям по результатам численного интегрирования системы дифференциальных уравнений построен график изменения текущего радиуса шейки (перемычки) заготовки вдоль оси прокатки (рис. 2).
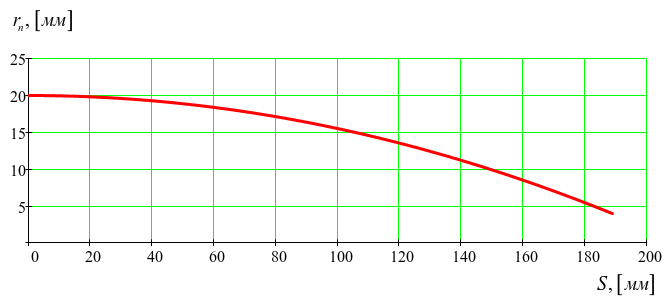
Полученная кривая иллюстрирует непрерывный характер радиусной деформации заготовки при её движении сквозь очаг деформации длиной .
Кинематика вращательного движения металла и интенсивность скручивания заготовки в процессе винтовой перекатки исследованы на основе зависимости угловой скорости заготовки от её осевого перемещения (рис. 3).
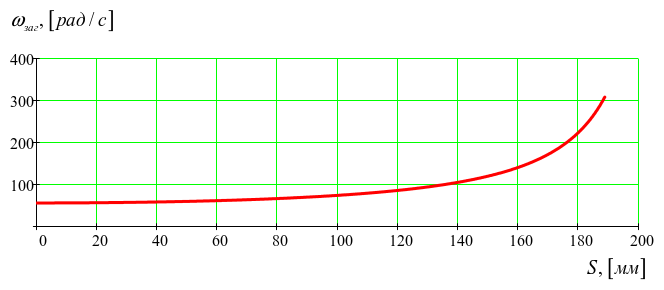
Анализ зависимости показывает нелинейный гиперболический характер роста угловой скорости заготовки по мере её продвижения вглубь очага деформации.
Закономерности поступательного перемещения металла вдоль оси прокатки и динамика его вытяжки оценены по полученному графику изменения осевой скорости заготовки от координаты очага деформации (рис. 4).
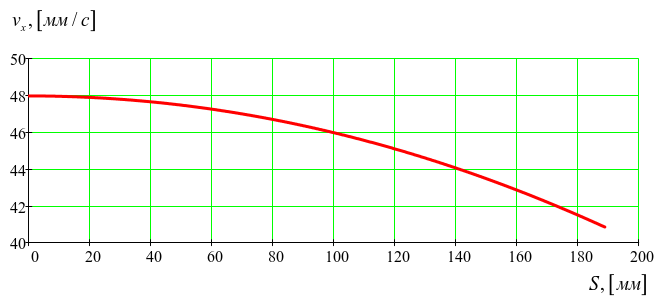
Характер кривой отражает монотонное замедление осевого продвижения заготовки по длине бочки валка.
Снижение осевой скорости задается законом профилирования винтовой линии валка , шаг которой сужается к зоне калибровки до диаметра готового изделия . Такое замедление создает в очаге деформации эффект осевого подпора: идущие сзади слои металла с большей скоростью протяжки уплотняют металл в зоне интенсивного обжатия.
Выводы
1. Разработана аналитическая модель геометрии и кинематики, описывающая вращательно-поступательное движение заготовки в очаге деформации винтового калибра. Модель учитывает непрерывное изменение профиля шейки шара , шага винтовой линии и коэффициентов скольжения металла , .
2. Сформирована система дифференциальных уравнений в матричной форме, пригодная для реализации в современных пакетах компьютерного моделирования (MathCAD). Представление уравнений в форме Коши позволяет рассчитывать полные кинематические поля (траектории, осевые , угловые и радиальные скорости, а также соответствующие ускорения заготовки) на любом этапе формообразования.
Список литературы
References
