Current state and prospects for automation in spinning production
УДК 677.05 – 52
Аннотация
В статье представлен аналитический обзор современного состояния автоматизации технологических процессов прядильного производства. Цель работы – систематизировать применяемые технические решения и определить направления перехода от локальной автоматизации отдельных машин к интегрированным цифровым производственным системам. Методология основана на сравнительном анализе научных публикаций и официальных технических материалов производителей прядильного оборудования. Рассмотрены автоматизация подготовки волокнистого сырья, чесания, вытягивания, прядения, контроля качества и межмашинной транспортировки. На примере решений Rieter и Trützschler проанализированы системы автоматического регулирования технологических параметров, роботизированное присучивание ROBOspin, транспортные решения SERVOcan, SERVOlap, SERVOtrail и T-CAN, автоматическая смена холстов ROBOlap, оптимизация чесального зазора T-GO и Carding Gap Control, функции AUTO DRAFT и OPTI SET, а также цифровые платформы ESSENTIAL и My Mill. Показано, что основная тенденция развития состоит в объединении автоматического регулирования, роботизации материального потока и цифрового мониторинга в единой производственной среде. Установлено, что дальнейшее развитие связано с самонастраивающимся оборудованием, предиктивным техническим обслуживанием, интеллектуальным контролем качества, интеграцией материальных и информационных потоков и расширением применения искусственного интеллекта. Практическая значимость обзора заключается в возможности использования систематизированных данных при выборе направлений модернизации и уровня автоматизации прядильных предприятий.
Abstract
The paper presents an analytical review of the current state of automation of technological processes in spinning production. The aim is to systematize applied technical solutions and identify directions for the transition from local automation of individual machines to integrated digital production systems. The methodology is based on a comparative analysis of scientific publications and official technical materials from spinning-equipment manufacturers. Automation of fiber preparation, carding, drawing, spinning, quality control and inter-machine material transport is considered. Using Rieter and Trützschler solutions as examples, the review examines automatic process-control systems, ROBOspin robotic piecing, SERVOcan, SERVOlap, SERVOtrail and T-CAN transport solutions, ROBOlap automatic lap changing, T-GO and Carding Gap Control carding-gap optimization, AUTO DRAFT and OPTI SET functions, and the ESSENTIAL and My Mill digital platforms. The analysis shows that the main development trend is the integration of automatic control, robotic material handling and digital monitoring within a common production environment. Further development is associated with self-optimizing equipment, predictive maintenance, intelligent quality control, integration of material and information flows, and broader use of artificial intelligence. The practical value of the review lies in providing structured information for selecting modernization priorities and appropriate levels of automation in spinning mills.
Ключевые слова: прядильное производство; автоматизация; роботизация; цифровизация; автоматическое регулирование; автоматизированная транспортировка; цифровой мониторинг; интеллектуальное производство.
Keywords: spinning production; automation; robotics; digitalization; automatic control; automated material handling; digital monitoring; intelligent manufacturing.
Введение
Прядильное производство представляет собой многопереходную технологическую систему, где стабильность качества пряжи зависит от согласованной работы большого числа машин и рабочих органов. Поэтому автоматический контроль, регулирование технологических параметров и автоматизация вспомогательных операций становятся необходимыми условиями эффективного производства.
К концу XX – началу XXI века в прядении получили распространение автоматический контроль параметров, обнаружение обрывов, смена паковок и механизированная транспортировка полуфабрикатов [11, с. 51]. Современный этап связан с цифровизацией и Industry 4.0, включая IoT, киберфизические системы, большие данные, облачные вычисления и искусственный интеллект [1; 3, с. 188–190].
Развитие идёт от локального управления отдельной машиной к интегрированным системам, объединяющим технологическое оборудование, контроль, транспорт и программное обеспечение в общей информационно-производственной среде.
Цель исследования – систематизировать направления автоматизации прядильного производства, сопоставить решения Rieter и Trützschler и определить перспективы перехода к комплексным цифровым и интеллектуальным производственным системам.
Материалы и методы
Работа выполнена как аналитический литературный обзор научных публикаций по автоматизации прядения и Industry 4.0, официальных технических материалов Rieter и Trützschler и материалов о комплексной автоматизации прядильного производства. Количественные показатели производителей рассматриваются как заявленные для конкретных машин и конфигураций.
Применены систематизация, функционально-технологический анализ и сравнительное сопоставление. Решения оценивались по технологическим переходам и функциям автоматического регулирования, роботизации материального потока и цифрового мониторинга.
Результаты и обсуждение
Основные направления автоматизации технологических процессов. Автоматизация охватывает две взаимосвязанные группы задач: управление технологическим процессом (измерение параметров, стабилизация линейной плотности, регулирование вытяжки и рабочих зазоров, выявление дефектов) и вспомогательные операции (транспортировка, смена паковок, ликвидация обрывов и передача данных).
Подготовка волокнистого сырья и чесание. На начальных переходах автоматизируются дозирование, разрыхление, очистка и пневмотранспорт; на чесании – подача, рабочий зазор, контроль отходов и смена тазов.
На чесальной машине Trützschler TC 30i система T-GO автоматически оптимизирует чесальный зазор, а WASTECONTROL контролирует отходы и способствует ограничению потерь прядомого волокна [15]. Автоматическая смена тазов также относится к реализованным функциям автоматизации чесального участка [12].
На Rieter C 81 система Carding Gap Control (CGC) с помощью датчиков регулирует расстояние между шляпками и главным барабаном с точностью до сотых долей миллиметра и поддерживает оптимальный чесальный зазор [5]. Наличие аналогичных решений у двух производителей подтверждает общую тенденцию к автоматической адаптации параметров чесания.
В VARIOline ECOrized, интегрированной с UNIcontrol, частота вращения вентиляторов пневмотранспорта изменяется в зависимости от потребности процесса. По данным Rieter, это позволяет снизить энергопотребление на транспортирование волокон до 30 %, а разрыхлительно-очистительного участка – до 10 % [10].
Автоматизация процесса вытягивания. Основным объектом регулирования на ленточных машинах является линейная плотность ленты: авторегулятор фиксирует отклонения входящего продукта и корректирует работу вытяжного прибора.
На Trützschler TD 10 система DISC LEVELLER работает совместно с цифровым приводом SERVO DRAFT [14]. AUTO DRAFT рекомендует предварительную вытяжку по измерению вытяжного усилия [13], а OPTI SET оценивает положение основной точки вытягивания по показателям вариации линейной плотности [17]. Эти функции дополняют текущее автовыравнивание автоматизированной оптимизацией настройки. Таким образом, автоматизация вытягивания сочетает текущую стабилизацию линейной плотности и автоматизированный выбор параметров процесса.
Автоматизация прядения и ликвидации обрывов. На кольцевых и компактных машинах автоматизируются контроль прядильных мест, обнаружение обрывов, смена паковок, транспортировка ровницы и сбор производственных данных. Одной из наиболее трудоёмких операций остаётся присучивание.
Rieter ROBOspin автоматически выполняет присучивание на кольцевых и компактных прядильных машинах [6, 8]. Получив сигнал системы контроля веретён, робот перемещается к месту обрыва и выполняет рабочий цикл. По данным Rieter, системы ROBOspin суммарно выполняют более 1 млн присучиваний в неделю, что соответствует сокращению около 2000 операторо-часов [6].
Автоматизация перемотки и контроля качества. Электронные очистители непрерывно выявляют недопустимые дефекты пряжи, после чего дефектный участок удаляется, а концы соединяются автоматически. Производственные данные могут использоваться для поиска причин отклонений на предшествующих переходах.
Перспективным направлением является применение компьютерного зрения и ИИ для классификации дефектов и поддержки решений в контроле качества [2]. Полностью автономную корректировку всей технологической цепочки на основе ИИ пока следует рассматривать преимущественно как перспективу.
Автоматизация межмашинного материального потока. Переход к автоматизированному участку требует сокращения ручных операций при перемещении холстов, тазов с лентой, катушек с ровницей, початков и готовых паковок.
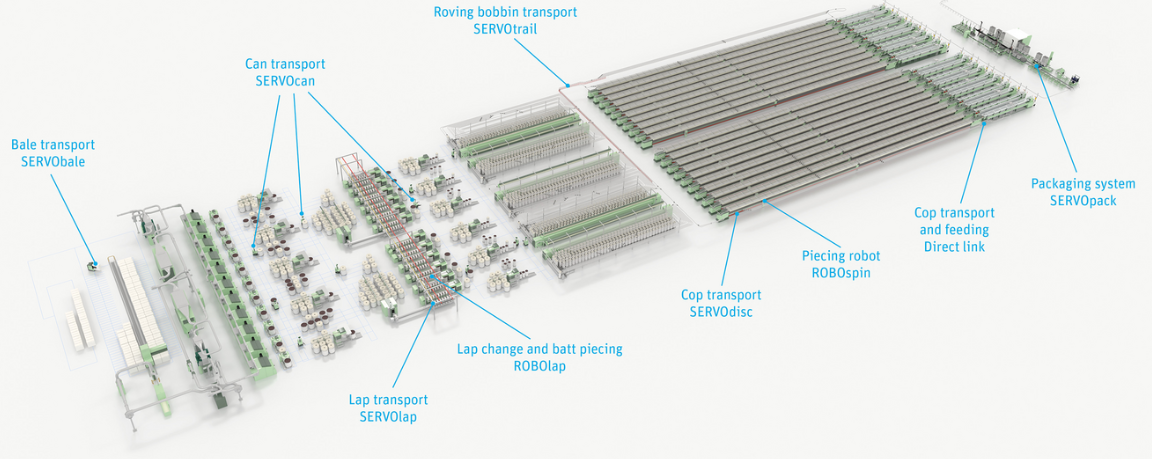
В концепции Rieter SERVOcan транспортирует тазы, SERVOlap – холсты к гребнечесальным машинам, ROBOlap выполняет автоматическую смену холста и соединение настила, SERVOtrail перемещает катушки с ровницей, SERVOpack обеспечивает упаковку пряжи, а link-система организует циркуляцию початков и патронов между кольцевой прядильной и мотальной машинами [8, 9]. Общая концепция полностью автоматизированной фабрики также представлена в стратегии Rieter Vision 2027 [4].
Тем самым автоматизация распространяется не только на отдельные машины, но и на физическое перемещение полуфабрикатов и паковок между ними.
Trützschler T-CAN автоматизирует транспортировку тазов между чесальными и ленточными машинами [18]. Система объединяет AGV, маршрутную инфраструктуру и программное управление, обеспечивая смену и перемещение тазов, контроль заряда и автоматическую подзарядку транспортных единиц.
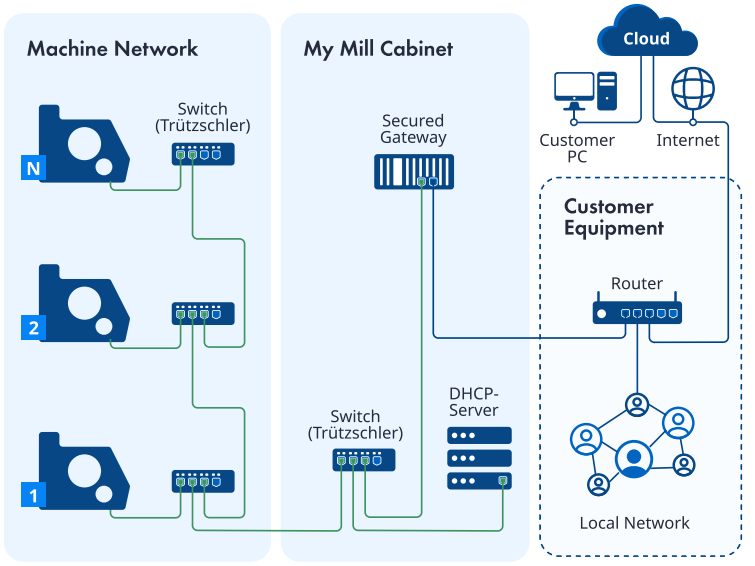
Цифровой мониторинг и интеллектуализация производства. Цифровые платформы объединяют данные о выпуске, качестве, состоянии оборудования, энергопотреблении и отклонениях. Rieter ESSENTIAL используется для мониторинга и анализа производства [7], а концепция Smart Spinning Mill связывает цифровые данные с машинами, автоматизацией и материальным потоком [9]. Trützschler My Mill обеспечивает мониторинг оборудования, производственных показателей, сообщений об ошибках, формирование отчётов и интеграцию со сторонними приложениями [16].
Облачная технология обеспечивает безопасный и защищённый доступ посредством аутентификации My Identity. Такая сетевая архитектура обеспечивает чёткое разделение производственной сети оборудования (зелёная) и внутренней сети предприятия (синяя), что позволяет обеспечить высокий уровень информационной безопасности.
Дальнейшее развитие связывается с Industry 4.0, IoT, Big Data, облачными и киберфизическими технологиями и ИИ [1; 3, с. 188–190]. При этом следует разграничивать реализованные функции – автовыравнивание, цифровые приводы, автоматическую смену паковок, роботизированное присучивание, транспортировку и мониторинг – и перспективные решения, включая цифровые двойники, сквозную автономную оптимизацию и машинное обучение для управляющих решений.
Технологические эффекты, ограничения и перспективы. Автоматизация способствует стабилизации параметров полуфабрикатов, сокращению времени реакции на обрывы и отклонения, уменьшению ручных транспортных операций и повышению использования оборудования. Экономический эффект определяется снижением трудоёмкости и простоев, но зависит от масштаба предприятия, ассортимента, стоимости труда и объёма инвестиций.
К ограничениям относятся высокая стоимость комплексных решений, совместимость оборудования разных поколений и производителей, требования к цифровой инфраструктуре и информационной безопасности, а также необходимость подготовки специалистов на стыке технологии прядения, автоматического управления и анализа данных.
Перспективы включают расширение роботизации, самонастраивающееся оборудование, интеллектуальный контроль качества, предиктивное обслуживание, интеграцию материального и информационного потоков и применение ИИ для прогнозирования качества, диагностики отклонений и оптимизации режимов. Общая траектория развития: автоматизация операции – машины – участка – материального потока – цифровой мониторинг – интеллектуальное управление.
Заключение
Проведённый обзор показывает переход прядильного производства от локальных автоматических функций к комплексным системам, объединяющим технологическое оборудование, транспорт, роботизированные устройства и цифровые платформы. Базовым уровнем остаётся автоматическое регулирование технологических параметров, тогда как роботизация и цифровизация расширяют автоматизацию на вспомогательные операции и производственные данные.
Решения Rieter и Trützschler демонстрируют общую тенденцию к интеграции автоматического регулирования, цифрового мониторинга и материального потока. Rieter развивает сквозную автоматизацию кольцевого и компактного прядения, включая ROBOspin и транспортные системы; Trützschler сочетает интеллектуальные функции машин, автоматизированную транспортировку и облачный мониторинг. Системы CGC у Rieter C 81 и T-GO у Trützschler TC 30i подтверждают развитие автоматического поддержания оптимальных условий чесания [5, 15].
К промышленно реализованным технологиям относятся электронное автовыравнивание, цифровые приводы, автоматическая смена паковок, роботизированное присучивание, автоматизированная транспортировка и цифровой мониторинг. Дальнейшее развитие связано с интеллектуальным контролем качества, предиктивной аналитикой, цифровыми двойниками и более автономной оптимизацией режимов. Результаты обзора могут использоваться при выборе направлений модернизации прядильных предприятий.
Список литературы
References
