Obtaining clinker compositions based on industrial waste
УДК 666.94+628.4
Аннотация
В статье исследован процесс получения портландцементного клинкера на основе техногенных отходов - шлака и золы-уноса - в сочетании с природными карбонатным и глинистым компонентами. Приведены химические составы сырьевых компонентов (шлак, известняк, глинистый компонент, зола-унос Бекабадской ТЭС, Узбекистан) и рассмотрены основные модули сырьевой смеси: коэффициент насыщения (КН), силикатный (n) и глинозёмный (p) модули. Показано, что в клинкере, полученном с использованием шлака и золы-уноса, содержание алита (C3S) возрастает с 58,2 до 62,4 %, содержание белита (C2S) снижается с 18,5 до 15,0 %; температура обжига уменьшается с 1450 до 1380 °С, удельный расход энергии - с 3,65 до 3,15 МДж/кг, удельный выброс CO2 - с 0,85 до 0,71 т/т клинкера. Полученные результаты позволяют снизить себестоимость производства цемента и внедрять ресурсосберегающие технологии за счёт эффективного использования отходов. Сопоставление с традиционным составом показывает изменение фазового состава клинкера и снижение энергетических затрат при обжиге. Рассмотрено влияние корректирующих компонентов на соотношение основных клинкерных минералов. Отмечена необходимость дальнейшего исследования физико-механических свойств полученного цемента.
Abstract
The article studies the production of Portland cement clinker from industrial waste - slag and fly ash - combined with natural carbonate and clayey components. The chemical compositions of the raw components (slag, limestone, clayey component, fly ash of the Bekabad thermal power plant, Uzbekistan) are presented, and the main raw-mix moduli are considered: the lime saturation factor (LSF), the silica modulus (n) and the alumina modulus (p). It is shown that in the clinker obtained with slag and fly ash the alite (C3S) content increases from 58.2 to 62.4 %, while the belite (C2S) content decreases from 18.5 to 15.0 %; the burning temperature decreases from 1450 to 1380 °C, the specific energy consumption from 3.65 to 3.15 MJ/kg, and the specific CO2 emission from 0.85 to 0.71 t per tonne of clinker. The results make it possible to reduce the cost of cement production and to introduce resource-saving technologies through the efficient use of industrial waste.
Ключевые слова: шлаковые отходы; клинкер; зола-унос; свойства цемента; химический состав; фазообразование.
Keywords: slag waste; clinker; fly ash; cement properties; chemical composition; phase formation.
Введение
Портландцементный клинкер является основным компонентом цемента, а его качество напрямую зависит от химического и минералогического состава [1; 5]; требования к общестроительным цементам установлены в [3]. Производство клинкера связано с высокими затратами топлива и электроэнергии, а также со значительными выбросами углекислого газа, которые образуются как при сжигании топлива, так и при декарбонизации известняка. В связи с этим всё большее внимание уделяется применению техногенных отходов- металлургических шлаков и зол тепловых электростанций - в качестве компонентов сырьевой смеси, что позволяет одновременно сократить расход природного сырья и утилизировать отходы промышленности [9; 10]. Так, в работе [9] показана возможность синтеза портландцементного клинкера с использованием до 27,5 % золы-уноса и до 35 % доменного шлака взамен части известняка при сохранении гидратационного поведения, сопоставимого с обычным цементом. Вопросы использования промышленных отходов в составе цемента и композиционных материалов, роль оксида кальция и основные стадии производства портландцемента рассмотрены в работах авторов [6,8].
При получении клинкера решающее значение имеют расчёт сырьевой смеси и правильное соотношение основных оксидов — CaO, SiO2, Al2O3 и Fe2O3. Для оценки химического состава и предварительного прогноза свойств клинкера в практике используют три основных технологических модуля: коэффициент насыщения (КН), характеризующий степень насыщения кремнезёма известью, силикатный модуль (n) и глинозёмный (алюминатный) модуль (p) [1; 4].
Цель работы - изучить возможность получения клинкера на основе техногенных отходов (шлака и золы-уноса), определить рациональные соотношения компонентов сырьевой смеси и оценить влияние состава на фазообразование, а также на энергетические и экологические показатели обжига.
Материалы и методы
В качестве сырьевых компонентов использованы: шлак (техногенный отход промышленности), известняк, глинистый компонент и зола-унос Бекабадской ТЭС. Химический состав компонентов приведён в таблице 1.
Расчёт сырьевой смеси выполняли по модульным характеристикам. Коэффициент насыщения вычисляли по формуле
силикатный модуль - по формуле
глинозёмный модуль - по формуле
где CaO, SiO2, Al2O3, Fe2O3 - массовое содержание соответствующих оксидов в обожжённой (безводной) сырьевой смеси, %.
Минеральный состав клинкера, температуру обжига, удельный расход энергии и удельный выброс CO2 для предлагаемого состава сопоставляли с показателями клинкера, полученного из традиционного сырья.
Результаты и обсуждение
Химический состав исходных материалов. Результаты химического анализа сырьевых компонентов представлены в таблице 1. Шлак характеризуется высоким содержанием SiO2 (58,63 %) и Fe2O3 (15,62 %) при низком содержании CaO (4,64 %); потери при прокаливании (ППП) у него отсутствуют. Следовательно, шлак выступает как источник кремнезёма и оксида железа и не вносит дополнительных потерь при обжиге. Основным носителем извести служит известняк (CaO - 54,55 %, ППП - 42,61 %). Зола-унос богата SiO2 (51,07 %) и Al2O3 (18,55 %) и может служить алюмосиликатной корректирующей добавкой, а глинистый компонент (SiO2 - 47,35 %, Al2O3 - 10,52 %, ППП – 15,10 %) обеспечивает недостающие кислые оксиды.
Таблица 1.
Химический состав сырьевых компонентов, мас. %
| Компонент | Fe2O3 | Al2O3 | CaO | MgO | SiO2 | SO3 | Сумма | ППП |
|---|---|---|---|---|---|---|---|---|
| Шлак | 15,62 | 13,03 | 4,64 | 4,55 | 58,63 | н/о | 96,41 | 0 |
| Известняк | 0,23 | 0,52 | 54,55 | 0,67 | 0,53 | 0,67 | 99,78 | 42,61 |
| Глинистый компонент | 4,92 | 10,52 | 13,16 | 4,61 | 47,35 | 0,82 | 96,98 | 15,10 |
| Зола-унос Бекабадской ТЭС | 6,97 | 18,55 | 4,73 | 1,58 | 51,07 | н/о | 95,43 | 12,53 |
Примечание: н/о — не определялось.
Модули сырьевой смеси и их влияние на фазовый состав. Коэффициент насыщения показывает отношение количества CaO, фактически содержащегося в смеси, к количеству CaO, необходимому для полного связывания кремнезёма в алит (C3S). Он определяет соотношение алита и белита (C2S) в клинкере; обычно КН = 0,85-0,92. При КН > 0,92 в клинкере увеличивается содержание свободного CaO, что отрицательно сказывается на прочности и равномерности изменения объёма цемента; при КН < 0,85 содержание алита снижается, а белита возрастает, вследствие чего уменьшается начальная прочность цемента [1; 4; 5].
Силикатный модуль n выражает массовое отношение SiO2 к сумме Al2O3 и Fe2O3 и характеризует соотношение силикатных минералов (C3S + C2S) и жидкой фазы (алюминатов и алюмоферритов). Обычно n = 1,9-3,2 (чаще 2,1-2,6). При высоком n количество жидкой фазы уменьшается и обжиг затрудняется; при низком n повышается риск образования колец и настылей во вращающейся печи.
Глинозёмный модуль p выражает отношение Al2O3 к Fe2O3, определяет вязкость жидкой фазы и скорость твердения клинкера (соотношение C3A и C4AF). Обычно p = 0,9-2,0 (чаще 1,2-1,7). При высоком p цемент твердеет быстрее, но снижается его стойкость к коррозии и сульфатной агрессии. При p < 0,64 весь глинозём связывается в алюмоферрит, трёхкальциевый алюминат (C3A) в клинкере не образуется, что открывает возможность получения сульфатостойких цементов. Влияние модулей на минералогический состав клинкера обобщено в таблице 2.
Таблица 2.
Влияние модулей на минералогический состав клинкера
| Модуль | Стандартный интервал | При увеличении значения | При уменьшении значения |
|---|---|---|---|
| КН | 0,85–0,92 | Растёт содержание алита (C3S), появляется риск избытка свободного CaO | Растёт содержание белита (C2S), снижается начальная прочность |
| n | 2,1–2,6 | Растёт содержание силикатов, повышается температура обжига | Увеличивается количество жидкой фазы, в печи образуются настыли |
| p | 1,2–1,7 | Растёт содержание C3A, ускоряется твердение | Растёт содержание C4AF, повышается сульфатостойкость |
Состав сырьевой смеси. Доли компонентов в сырьевой смеси подбирались так, чтобы модули КН, n и p находились в пределах, указанных в таблице 2. Шлак и зола-унос при этом выступают в качестве корректирующих компонентов, дополняющих природные известняк и глинистое сырьё по содержанию SiO2, Fe2O3 и Al2O3.
Минералогический состав и энергетические показатели. Сравнение клинкера, полученного из традиционного сырья, и клинкера с использованием шлака и золы-уноса представлено на рисунке 1.
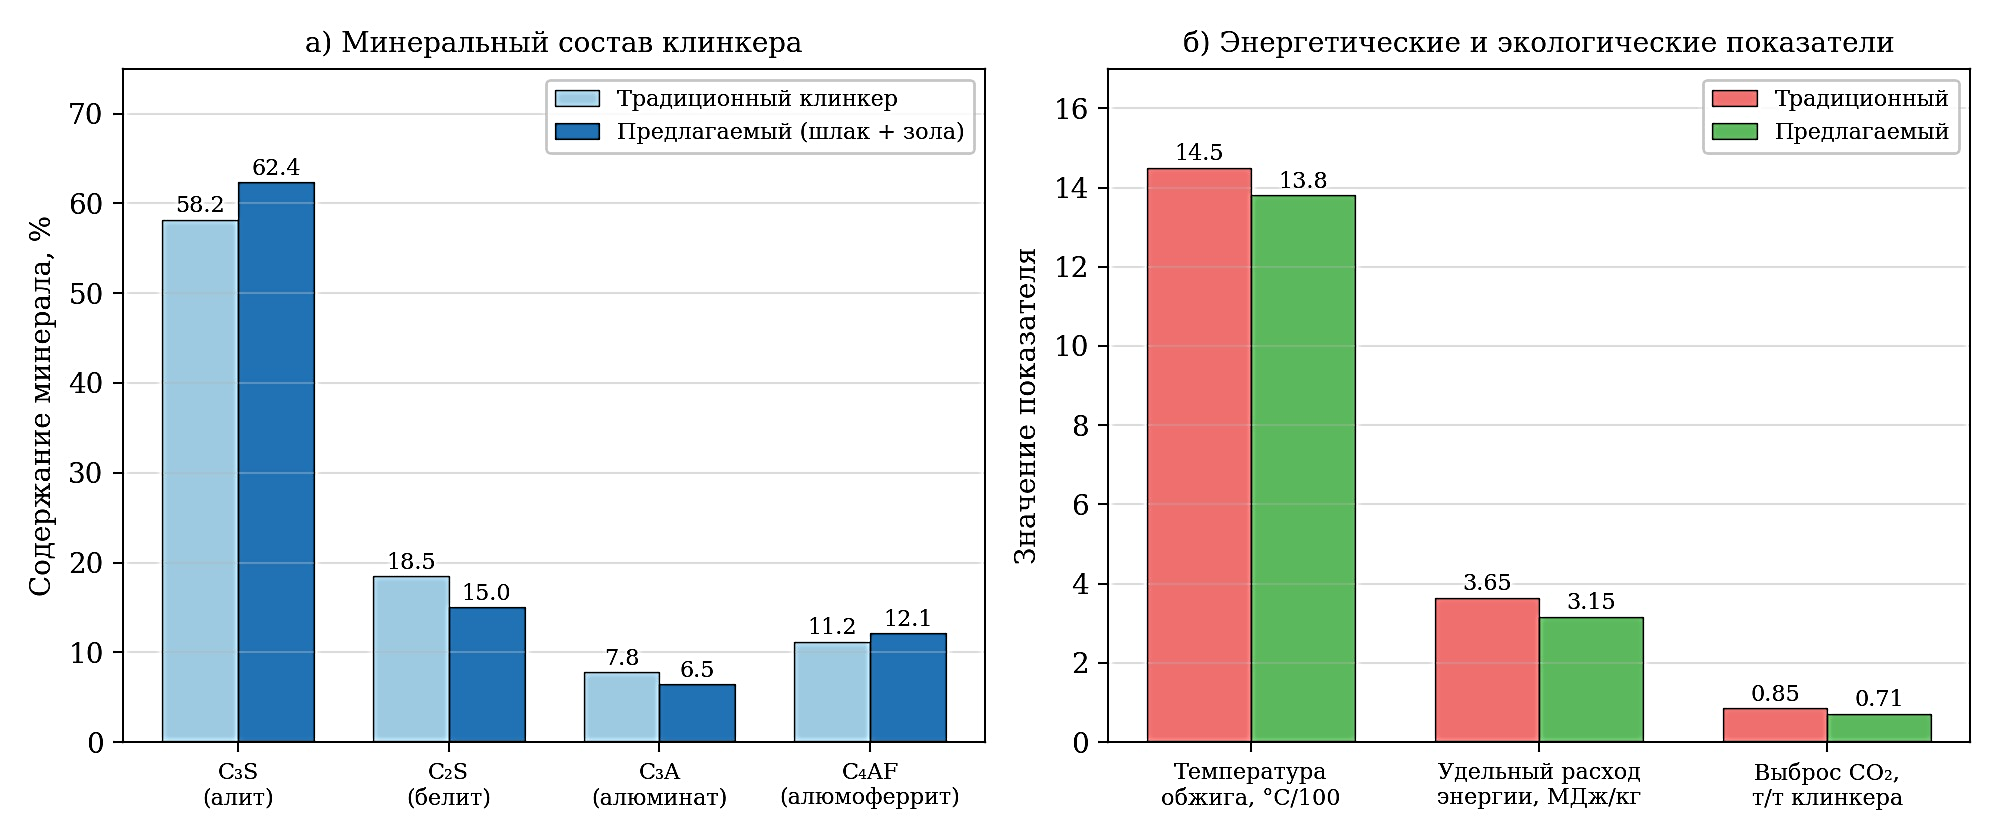
Из данных таблицы 3 следует, что при использовании шлака и золы-уноса содержание алита повышается на 4,2 абс. %, а белита снижается на 3,5 абс. %. Содержание C3A уменьшается (7,8 → 6,5 %), а C4AF возрастает (11,2 → 12,1 %). Такое перераспределение согласуется с химическим составом компонентов: шлак вносит значительное количество Fe2O3 (15,62 %), что снижает глинозёмный модуль и смещает связывание глинозёма в сторону алюмоферрита. Снижение доли C3A, согласно таблице 2, благоприятно для сульфатостойкости цемента. Рост содержания алита - основного носителя прочности [5] - создаёт предпосылки для повышения прочностных показателей цемента, которые должны быть подтверждены физико-механическими испытаниями.
Обжиг предлагаемого состава протекает при более низкой температуре (1380°С против 1450°С), что сопровождается снижением удельного расхода энергии на 13,7 % и удельного выброса CO2 на 16,5 %. Вероятной причиной является то, что оксиды железа и другие плавнеобразующие компоненты шлака и золы способствуют более раннему образованию расплава и облегчают связывание CaO в алит [1; 9; 10]. Кроме того, частичная замена природных компонентов отходами сокращает долю сырья, нуждающегося в декарбонизации и дегидратации, что в сумме даёт экономию топлива и уменьшение выбросов.
Заключение
В ходе исследования установлено, что модули клинкера (КН, n, p) взаимосвязаны, и поддержание их в оптимальных пределах является основным условием получения высококачественного цемента. Правильный выбор этих трёх модулей при расчёте сырьевой смеси обеспечивает устойчивую работу печного агрегата и стабильные показатели прочности готовой продукции.
Использование шлака и золы-уноса Бекабадской ТЭС в составе сырьевой смеси позволило увеличить содержание алита в клинкере с 58,2 до 62,4 % при одновременном снижении содержания белита и трёхкальциевого алюмината. Температура обжига снизилась на 70 °С, удельный расход энергии - на 13,7 %, удельный выброс CO2 - на 16,5 %. Полученные результаты подтверждают целесообразность применения техногенных отходов для снижения себестоимости цемента и внедрения ресурсосберегающих технологий. Дальнейшие исследования предполагают определение физико-механических свойств цемента на основе полученного клинкера.
Список литературы
References
Doctor of technical sciences (DSc), Andijan State Technical Institute, Republic of Uzbekistan, Andijan