Technological directions for processing ethylene-containing contact gas
УДК 547.057; 665.652.72
Аннотация
В статье рассмотрены современные научно-технологические подходы к получению и дальнейшему использованию этилена, образующегося в процессе окислительной конденсации метана (ОКМ). Цель работы заключается в системном анализе двух основных направлений переработки контактного газа: выделения концентрированного этилена в качестве самостоятельного товарного продукта и непосредственного использования этиленсодержащего газа в последующих нефтехимических синтезах. Проанализированы состав контактного газа, особенности образования целевых углеводородов C2, а также побочных продуктов глубокого окисления – CO и CO2. Рассмотрены основные стадии подготовки газового потока, включающие охлаждение и конденсацию водяного пара, удаление диоксида углерода, глубокую осушку, отделение метана и фракционирование смеси этана и этилена. Особое внимание уделено научным основам грубой и тонкой очистки контактного газа от соединений COx. Обоснована последовательность технологических операций, предусматривающая конверсию CO водяным паром, химическую абсорбцию образовавшегося CO2 растворами карбоната калия или аминов и последующее метанирование остаточного CO. Показано, что эффективность очистки определяется составом газа, температурой, давлением, концентрацией кислорода, свойствами катализатора и энергозатратами на регенерацию абсорбента. Установлено, что выбор технологической схемы должен осуществляться с учётом селективности процесса ОКМ, требований последующего синтеза и общего энергетического баланса производства.
Abstract
The article examines modern scientific and technological approaches to the production and further use of ethylene formed in the process of oxidative condensation of methane (OCM). The aim of the work is to carry out a systematic analysis of two main directions of contact gas processing: the extraction of concentrated ethylene as an independent commercial product and the direct use of ethylene-containing gas in subsequent petrochemical syntheses. The composition of the contact gas, the features of the formation of target hydrocarbons C2, as well as by-products of deep oxidation – CO and CO2 were analyzed. The main stages of gas flow preparation are considered, including cooling and condensation of water vapor, removal of carbon dioxide, deep drying, separation of methane and fractionation of a mixture of ethane and ethylene. Particular attention is given to the scientific principles of coarse and fine purification of contact gas from COx compounds. A sequence of process operations is substantiated, which includes CO2 conversion with water vapor, chemical absorption of the resulting CO2 with potassium carbonate or amine solutions, and subsequent methanation of the residual CO. It has been shown that the cleaning efficiency is determined by the gas composition, temperature, pressure, oxygen concentration, catalyst properties and energy consumption for absorbent regeneration. It has been established that the choice of the process flow chart should be carried out taking into account the selectivity of the OCM process, the requirements of subsequent synthesis and the overall energy balance of production.
Ключевые слова: метан; этан; этилен; диоксид углерода; контактный газ.
Keywords: methane; ethane; ethylene; carbon dioxide; contact gas.
Введение
Рaциональное использование запасов природного газа, прямая конверсия метана в продукты с высокой добавленной стоимостью и формирование альтернативной сырьевой базы нефтехимической промышленности относятся к важнейшим научно-практическим направлениям современной химической технологии [1,2]. В традиционных технологиях метан сначала преобразуют в синтез-газ, а затем в ходе многостадийных процессов получают олефины или жидкие углеводороды. Несмотря на высокий уровень промышленного освоения, такой подход характеризуется значительными энергозатратами, высокими рабочими температурами, сложностью аппаратурного оформления и дополнительными выбросами диоксида углерода [3,4,5].
Природный газ является одним из важнейших сырьевых материалов в современной химической, топливно-энергетической промышленности [6,7,8,9]. Его основным компонентом является метан, который благодаря высокому содержанию водорода, простой молекулярной структуре, высокой температуре сгорания и широкому распространению имеет особое значение не только как источник энергии, но и как исходный материал для многостадийных органических и нефтехимических синтезов [10,11]. Проблема эффективного использования природного газа особенно актуальна в направлении прямой конверсии метана в ценные углеводороды, включая этан, этилен и другие продукты C2+. Окислительная конденсация метана (ОКМ, в международной литературе ОКМ) является одним из наиболее изученных научно-технических направлений в этом отношении.
Материалы и методы
Окислительная конденсация метана – перспективный нефтехимический метод, направленный на прямую конверсию метана, основного компонента природного газа, в углеводороды С2, прежде всего этилен и этан. Этот процесс рассматривается как альтернатива традиционному паровому крекингу, поскольку позволяет активировать молекулу метана без стадии синтез-газа и получать высокоценные олефины. Однако промышленная применимость процесса ОКМ определяется не только активностью катализатора, но и тепловым режимом реактора, разделением продуктовых газов, интеграцией контактного газа в последующие химические процессы и общим энергетическим балансом.
Контактный газ данного состава образуется непосредственно в реакторах ОКМ, а также встречается в технологических потоках установок каталитического и термического пиролиза легких углеводородов, парциального окисления природного газа и промысловых установок комплексной подготовки газа.
Современный научно-технический анализ показывает, что исследования в области ОКМ развиваются одновременно в трех направлениях: создание высокоселективных катализаторов, интенсификация реакторов и экономичное использование продуктового газа. Поэтому в данной статье систематически анализируются две основные технологические концепции производства этилена – экстракция концентрированного этилена и использование этилена в контактном газе для последующих синтезов.
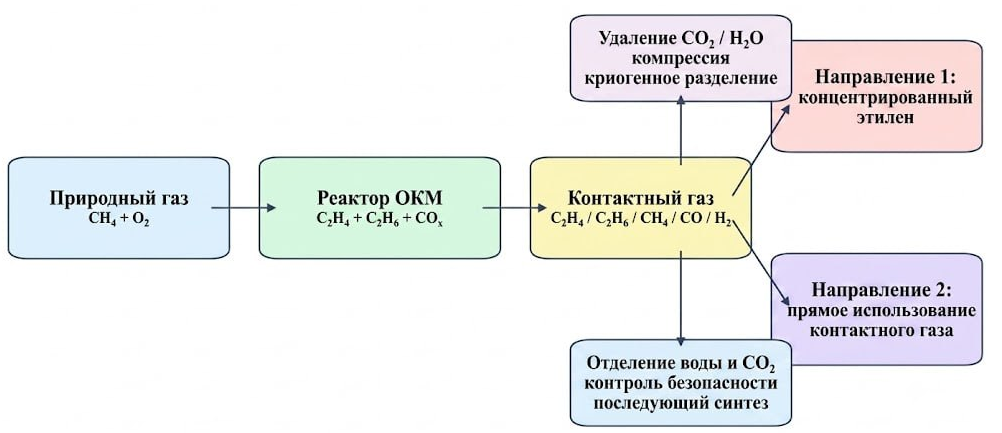
В первом технологическом направлении этилен отделяется от газовой смеси из реактора ОКМ в качестве отдельного товарного продукта. Отделенный этилен используется в качестве универсального сырья для производства полиэтилена, этиленоксида, этилбензола, винилацетата, этаноламинов и других высокоценных продуктов органического синтеза. Таким образом, направление получения концентрированного этилена является наиболее очевидным вариантом с точки зрения качества продукции и рыночной стоимости и совместимо с традиционной нефтехимической инфраструктурой.
Однако основная технологическая сложность этого направления объясняется многокомпонентным составом контактного газа. Помимо C2H4 и C2H6, продукт ОКМ может содержать следы CH4, CO, CO2, H2, H2O, O2 и инертных газов. Поэтому для отделения этилена до уровня чистоты полимеризации необходимы такие стадии, как конденсация воды, очистка CO2 или адсорбционное разделение, сушка газа, прессование, криогенная деметанизация, деэтанизация и разделение C2H4/C2H6.
Одним из наиболее сложных этапов с промышленной точки зрения является разделение этана и этилена. Поскольку температуры кипения этих компонентов близки друг к другу, требуются высокое давление, низкая температура и многократное выпрямление теоретических тарелок. В результате, на установку разделения может приходиться значительная часть общих капитальных затрат и потребления электроэнергии после реактора ОКМ.
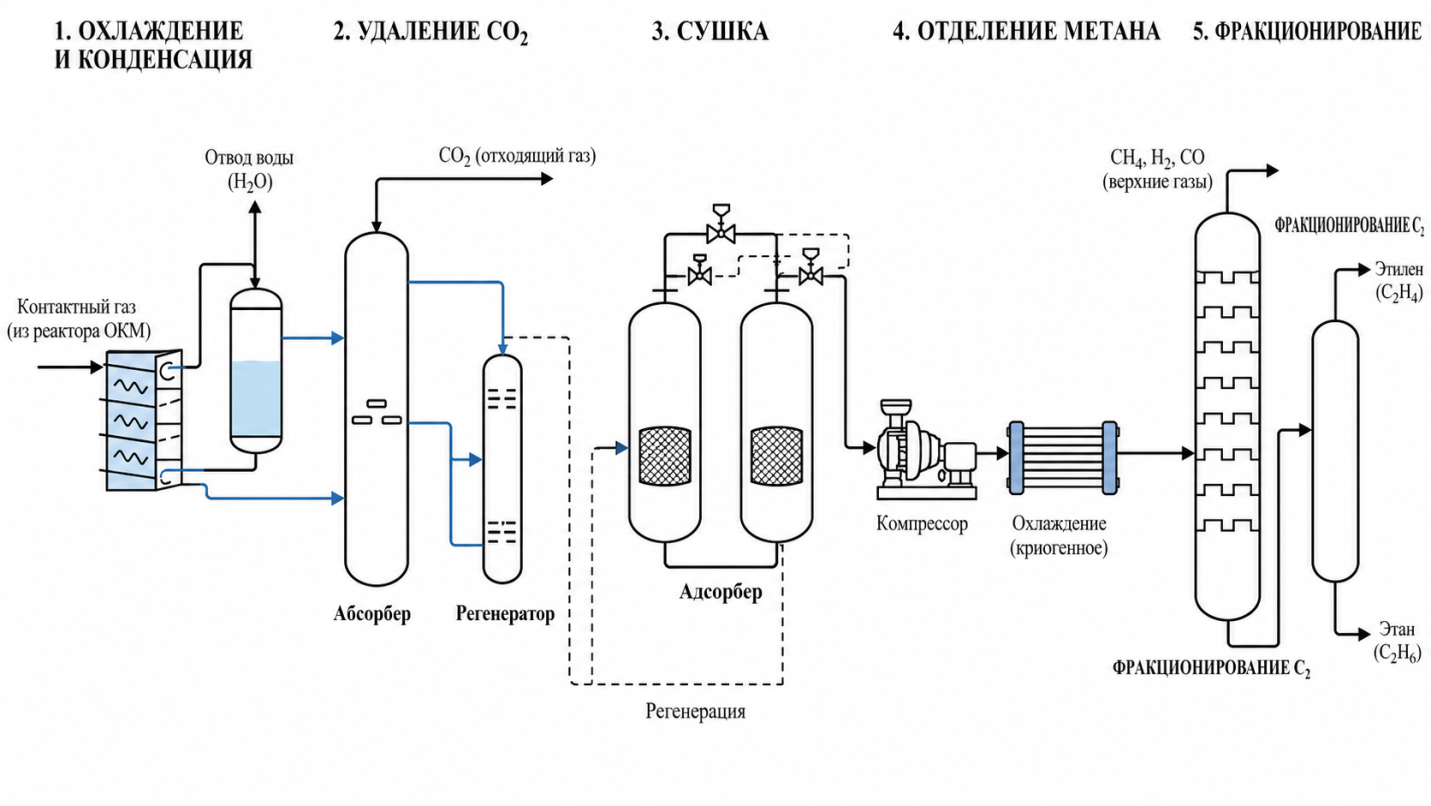
Первоначально газовый поток охлаждается и конденсируется. На этом этапе водяной пар и избыточное тепло, содержащиеся в газе, удаляются с помощью теплообменника и сепаратора. Основные проблемы здесь заключаются в образовании коррозионной среды и эффективном использовании тепла. На следующем этапе CO2 отделяется от газа. Это делается с помощью аминной очистки, очистки карбонатным раствором или адсорбционных методов. В этом процессе важно выбрать правильное решение и сократить энергопотребление при его рекуперации. На третьем этапе газ тщательно осушается. Влага в газе может привести к образованию льда в криогенных устройствах и засорению трубопроводов. Таким образом, водяной пар полностью удерживается с помощью молекулярных сит и адсорбентов. Это требует периодической регенерации адсорбента. Четвертый этап – это процесс разделения метана, в ходе которого метан, водород и оксид углерода отделяются от фракции С2. Главный недостаток этого процесса заключается в том, что он требует очень низких температур и больших затрат энергии на компрессоры.
На заключительном этапе этилен и этан из фракции С2 разделяются друг от друга. Главная технологическая проблема на этом этапе высокое энергопотребление и необходимость рециркуляции отделенного этана.
Метод получения концентрированного этилена может быть наиболее эффективным при интеграции с высокопроизводительными комплексами по производству полимеров. В этом случае качество продукта будет высоким, но экономическая выгода от процесса будет зависеть от выхода C2 катализатора ОКМ, коэффициента извлечения метана, энергопотребления криогенной сепарационной установки и решений по сокращению выбросов CO2.
Результаты и обсуждения
Наряду с целевыми продуктами C2, образуются также продукты глубокого окисления. Селективность процесса определяется конкуренцией между связыванием метильных радикалов, окислительным дегидрированием этана и последующим окислением этилена. Следовательно, нагрузка на установку очистки контактного газа будет напрямую зависеть от селективности реактора и потребления кислорода.
2CH4 + O2 → C2H4 + 2H2O (ΔH < 0)
Целевая область: образование этилена
2CH4 + 0,5O2 → C2H6 + H2O (ΔH < 0)
Вспомогательный путь: образование этана
2CH4 + 3O2 → 2CO + 4H2O
CH4 + 2O2 → CO2 + 2H2O
C2H4 + 3O2 → 2CO2 + 2H2O
Представленные реакции показывают, что снижение уровней CO и CO2 – это не только вопрос очистки газа, но и тесно связанное с тепловым режимом реактора, локальной концентрaцией кислорода, окислительно-восстановительными свойствами катализатора и контролем времени контакта.
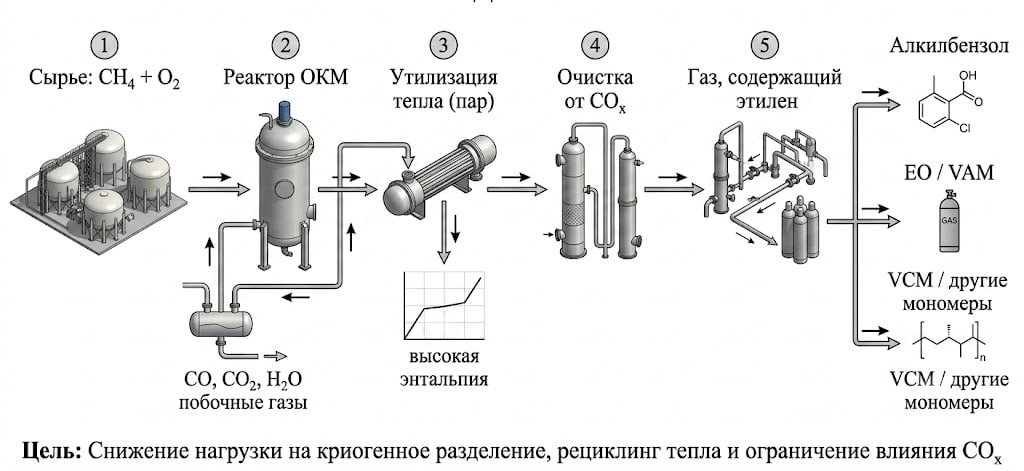
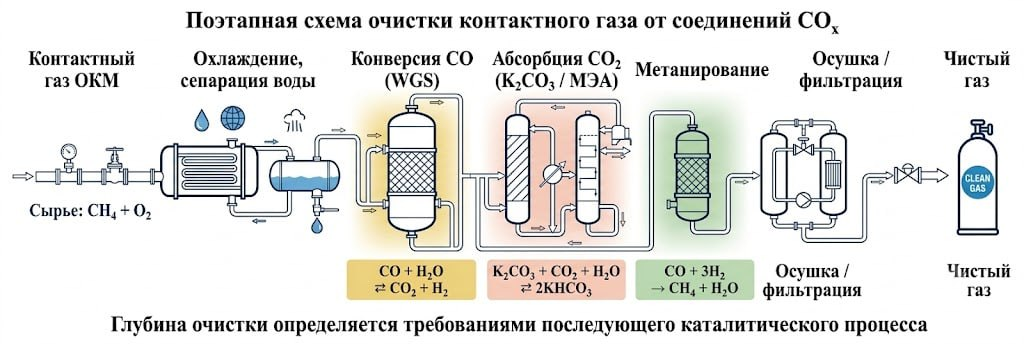
Превращение CO в CO2 с помощью водяного пара, отделение образовавшегося CO2 методом химической абсорбции и снижение остаточного CO до уровня ppm путем метанирования. Такая последовательность снижает токсическое воздействие CO в последующих каталитических процессах и позволяет контролировать реакционную способность и свойства безопасности газа.
CO + H2O ⇄ CO2 + H2 ΔH °298 = -41 кДж/моль
Поскольку реакция конверсии водяного газа является экзотермической, при низких температурах равновесие смещается в сторону образования CO2 и H2, тогда как при высоких температурах скорость реакции возрастает.
2CO ⇄ CO2 + C
На стадии метанирования восстановление CO до CH4 происходит с высокой селективностью на катализаторах на основе никеля. Важным требованием здесь является предварительное удаление остаточного кислорода, соединений серы и следов хлора, поскольку они восстанавливают активные центры никелевого катализатора.
CO + 3H2 → CH4 + H2O (ΔH < 0)
Экзотермичность метанирования также вызывает особую обеспокоенность: резкое повышение температуры в потоке с высокой концентрaцией CO создает риск спекания катализатора и локального перегрева.
Образующийся в результате конверсии CO2 отделяется от контактного газа методом химической абсорбции. Для очистки контактного газа ОКМ можно использовать раствор карбоната калия (поташа), моноэтаноламин (МЭА), метилдиэтаноламин (МДЭА) и другие растворы аминов или модифицированных карбонатов. По мере увеличения парциального давления CO2 под высоким давлением возрастает движущая сила процесса абсорбции, что позволяет уменьшить размеры абсорбера и расход раствора.
K2CO3 + CO2 + H2O ⇄ 2KHCO3
2RNH2 + CO2 ⇄ RNHCOO- + RNH 3+
30 %-ного раствора K2CO3 заключаются в термической стабильности, относительно низкой коррозионной активности, возможности регенерaции и пригодности для работы при высоких концентрaциях CO2. Хотя растворы МЭА активны при низком парциальном давлении CO2, регенерaция не всегда является наиболее экономичным решением из – за теплопотребления и проблем, связанных с окислением и деградaцией. Поэтому выбор абсорбента в контактном газе ОКМ основывается не только на степени поглощения CO2, но и на наличии следов O2 в газе, водяного пара, углеводородов C2, давлении и энергии регенерaции.
Уравнение равновесия и влияние давления
Равновесное состояние реакции превращения CO выражается через парциальные давления компонентов:
Здесь Kp – константа равновесия реакции превращения воды в газ; , , и – парциальные давления CO2, H2, CO и H2O соответственно. Реакция протекает в газовой фазе без изменения количества молей, поэтому общее давление не вызывает резкого смещения равновесия; однако повышение давления улучшает абсорбцию CO2 в абсорбере, увеличивает плотность газа и может уменьшить объем аппарата. Проведение процесса ОКМ при избыточном давлении около 0,15 МПа можно считать технологически приемлемым промежуточным решением. Такое давление увеличивает плотность газа без чрезмерного усложнения конструкции реактора, относительно ограничивает нагрузку на компрессор и создает благоприятные условия для оценки баланса селективности и конверсии. Однако, поскольку повышение давления влияет на последующее окисление этилена и этана, объемную интенсивность выделения тепла и запасы прочности, его следует оценивать в сочетании с кинетическим и тепловым балансами.
Заключение
Результаты анализа показывают, что экономическая эффективность процесса ОКМ в промышленности зависит не только от активности и селективности катализатора, но и от эффективной организации обработки контактного газа. Многокомпонентная смесь, выходящая из реактора, содержит этилен и этан, непрореагировавший метан, водород, воду, кислород, CO, CO2, что значительно осложняет полимеризацию этилена.
Технология, основанная на производстве концентрированного этилена, обеспечивает получение высококачественного товарного продукта и возможность его применения в традиционном нефтехимическом производстве. Однако необходимость прессования, глубокой сушки, криогенного разделения метана и энергоемкого фракционирования смеси C2H4/C2H6 значительно увеличивает капитальные и эксплуатационные затраты. Поэтому данный подход лучше всего подходит для интеграции установки окислительной конверсии метана в крупномасштабные комплексы по производству полимеров и других продуктов на основе этилена.
Желательно использовать очищенный контактный газ, содержащий этилен, непосредственно в последующих химических синтезах без отделения этилена. Для реализации этого процесса необходимо снизить концентрацию воды, остаточного кислорода и соединений COх. С этой целью была предложена многоступенчатая схема очистки, включающая паровое превращение CO, абсорбцию CO2 и метанирование остаточного CO.
Было установлено, что выбор между карбонатными абсорберами следует производить с учетом парциального давления CO2, количества кислорода и водяного пара, коррозионной стойкости среды, стабильности раствора и энергозатрат на его регенерацию. Использование среднего избыточного давления около 0,15 МПа может улучшить условия абсорбции и уменьшить габариты оборудования, но его влияние на селективность, температурные условия и безопасность процесса должно быть всесторонне оценено.
Перспективное развитие технологии OКM предполагает интеграцию реактора, системы рекуперации тепла, скруббера контактного газа и последующих нефтехимических процессов. Такой подход снижает энергозатраты на глубокое разделение газовой смеси, повышает эффективность использования углеродного сырья и создает более экономичный технологический процесс для прямой переработки природного газа в ценные химические продукты.
Список литературы
